 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggeris)


 En
Pengisar silinder CNC standard telah dipetik untuk aci splined, dan kumpulan pertama keluar dengan kebulatan yang boleh diterima tetapi rusuk gigi yang gagal diperiksa. Tiada yang salah dengan katil mesin atau paksi suapan. Masalahnya ialah bagaimana roda pengisar bertemu dengan bahan kerja. Pengisaran bentuk bermaksud memakai roda mengikut bentuk yang diperlukan bahagian dan membiarkan roda berbentuk itu memotong profil secara langsung. Setiap kali geometri bahagian harus datang dari kontur roda dan bukannya dari interpolasi paksi, anda berurusan dengan pengisaran bentuk, dan cara anda menentukan mesin berubah dengannya.
Apakah Maksud Pengisaran Bentuk Sebenarnya di Lantai Kedai
Pengisar silinder konvensional merawat roda sebagai silinder biasa dan membina bentuk bahagian daripada putaran bahan kerja, perjalanan meja dan suapan kepala roda. Pengisaran bentuk membalikkan logik itu. Roda dihias mengikut kontur yang merupakan pelengkap kepada ciri yang dihasilkan, sama ada alur spline, bentuk benang, jejari atau profil sesondol, dan kemudian ia disuap terus ke dalam kerja. Jika roda cukup lebar, satu langkah paksi satu lebar roda menghasilkan semula keseluruhan profil pada bahagian tersebut.
Dua akibat praktikal menyusul. Pertama, masa kitaran menjadi jauh kurang sensitif kepada kerumitan profil, kerana bentuk dijana dalam satu penglibatan dan bukannya dianggarkan oleh beberapa paksi yang bergerak mengikut turutan. Kedua, ketepatan profil menjadi cermin ketepatan pembalut roda. Jika gulungan pembalut haus sebanyak 0.005 mm, bahan kerja akan menghasilkan semula 0.005 mm dengan setia tidak kira betapa bagusnya mesin yang lain. Pengisaran terjun , di mana suapan roda berserenjang dengan kerja dan bukannya bergerak di sepanjangnya, ialah kaedah suapan paling semula jadi untuk profil ini kerana lebar roda sudah dipadankan dengan ciri tersebut.
Pertukaran Antara Pengisaran Borang dan Pengisaran Berinterpolasi
Pengisaran berinterpolasi menggunakan roda silinder biasa, kadangkala dengan sentuhan satu titik sahaja, dan berjalan di sepanjang laluan yang diprogramkan untuk menjana kontur. Ia fleksibel: tukar atur cara dan anda mempunyai bentuk baharu, tanpa gulungan persalinan untuk dipesan. Untuk lengkok lembut dan penukaran yang jarang berlaku, itu biasanya laluan yang lebih murah.
Petua imbangan ke arah pengisaran bentuk apabila ciri itu sempit, dalam dan berulang dalam kelantangan. Kerjakan perkara ini mengikut urutan:
- Saiz kelompok. Jika profil yang sama berulang beribu-ribu kali, kos rolling roll akan terlunas dengan cepat. Pada pesanan lima puluh keping ia tidak.
- Lebar dan kedalaman profil. Slot sempit, jejari kecil dan bentuk gigi memihak kepada roda yang terbentuk. Lengkung yang lebar dan cetek jarang membenarkannya.
- Keupayaan berpakaian. Jika gulungan itu sendiri sukar untuk dihasilkan mengikut ketepatan yang diperlukan, interpolasi adalah spesifikasi yang lebih selamat.
- Kekerapan pertukaran. Kedai bercampur tinggi, volum rendah biasanya lebih baik dihidangkan dengan interpolasi yang dipasangkan dengan pembalut CNC.
 Mesin Pengisar Silinder CNC Siri MK/MAK Mesin Pengisar Silinder CNC Ketepatan Tinggi kami direka bentuk untuk persekitaran pembuatan yang memerlukan ketepatan dimensi yang melampau dan kemasan permukaan yang sempurna. ... Lihat Produk →
Apa yang Sebenarnya Menentukan Ketepatan dan Kemasan Pengisaran Borang
Berpakaian Roda, Asas Keseluruhan Proses
Terdapat dua laluan persalinan asas. Gulungan berlian yang terbentuk menekan kontur tetap ke dalam roda, atau alat berlian yang dipasang CNC menyapu titik demi titik profil manakala paksi berputar mengindeks roda. Pembalut gulung adalah pantas dan sangat boleh diulang dari satu kitaran pembalut ke seterusnya, yang sesuai dengan pengeluaran volum. Pembalut mata tunggal CNC lebih fleksibel dan boleh mengikuti program profil sewenang-wenangnya, tetapi kitarannya lebih perlahan dan ia banyak bersandar pada ketepatan kedudukan paksi putar.
Mana-mana laluan yang dipilih, selang berpakaian hendaklah ditetapkan mengikut kiraan bahagian, bukan mengikut corak syif. Kaca dan membosankan mengalihkan profil dengan cepat, dan kesannya muncul dahulu di bahagian paling sempit dan paling dalam dalam bentuk.
Penghantaran Penyejuk dan Penyingkiran Swarf
Arka sesentuh dalam pengisaran bentuk adalah lebih lebar daripada pengisaran silinder biasa, dan kebanyakan haba yang dijana berada di dalam jahitan yang sempit itu. Penyejuk bergelut untuk mencapai zon pemotongan kerana bentuknya mewujudkan jurang terhad antara roda dan bahan kerja, terutamanya pada kedalaman pemotongan yang lebih tinggi. Muncung tekanan tinggi yang disasarkan terus ke arka sesentuh, dengan aliran yang mencukupi dan penapisan bersih, adalah perkara yang sebenarnya menyelesaikan masalah ini. Penyejukan yang kebuluran menghasilkan pembakaran, pembajaan permukaan dan hanyut bentuk, dan kecacatan tersebut adalah yang paling sukar untuk dikesan kemudian.
Pengendalian swarf patut diberi perhatian yang sama. Pengisaran bentuk menghasilkan cip yang lebih panjang dan lebih berterusan, dan bekalan penyejuk yang tidak ditapis akan membawanya terus ke zon pengisaran.
Kekakuan Struktur, Kestabilan Terma dan Pemeriksaan
Pengisaran bentuk memerlukan daya normal yang lebih tinggi daripada pengisaran silinder konvensional, kerana roda bersentuhan merentasi lebar yang lebih besar sekaligus. Katil, gelendong kepala roda dan stok ekor semuanya perlu menyerap beban itu tanpa terpesong. Mesin dengan geometri statik yang sangat baik tetapi kekakuan dinamik yang tidak mencukupi akan menghasilkan profil yang berbeza-beza di sepanjang bahagian. Hanyutan terma adalah separuh lagi masalah yang sama: gelendong yang mula sejuk dan panas melalui peralihan menggerakkan profil mengikut mikron seiring dengan berlalunya hari.
Apabila toleransi adalah ketat, pengukuran dalam proses adalah bernilai pelaburan. Ia menangkap profil usang semasa kumpulan masih berjalan, dan bukannya selepas bahagian telah diperiksa di luar talian.
 Mesin Pengisar Silinder CNC Ketepatan Tinggi Mesin Pengisar Silinder CNC Ketepatan Tinggi kami direka bentuk untuk persekitaran industri yang memerlukan ketepatan dimensi yang melampau, kebolehulangan sub-mikron, dan fla... Lihat Produk →
Jenis Bahagian Yang Sesuai Bentuk Pengisaran
Proses ini adalah yang terbaik pada bahagian dengan keratan rentas tetap, ciri sempit dan permintaan berulang:
- Aci terbelah dan aci motor, di mana alur dipotong dalam satu penyambung dan bukannya gigi yang digiling dengan gigi.
- Benang, skru plumbum dan cacing, di mana bentuk benang dijamin oleh roda berpakaian dan bukannya melalui laluan alat.
- Broaches dan alat pemotong panjang, di mana kelurusan dan ketekalan profil perlu dipegang sepanjang keseluruhannya.
- Sesondol, jejari dan fillet aci engkol, kontur yang mengisar silinder biasa hanya boleh dianggarkan dengan interpolasi berbilang paksi.
- Gulung, termasuk yang memerlukan profil bermahkota, cekung atau CVC yang dijana oleh pembalut gelung tertutup, titik demi titik.
Sesetengah pembina menangani kerja ini dengan platform khusus, seperti pengisaran silinder profil CNC berketepatan tinggi sistem di mana paksi pembalut dan resolusi kawalan ditentukan terhadap toleransi profil bahagian dan bukannya diberi pampasan selepas fakta itu.
Apabila sesuatu bahagian memerlukan beberapa ciri tanah dalam satu persediaan, contohnya diameter luar ditambah muka bahu, atau aci mengeras dengan kedua-dua permukaan luaran dan dalaman, mesin yang menggabungkan operasi biasanya mengalahkan dua mesin satu guna. Lebih sedikit persediaan bermakna lebih sedikit perubahan datum, dan itu sahaja meningkatkan ketekalan profil.
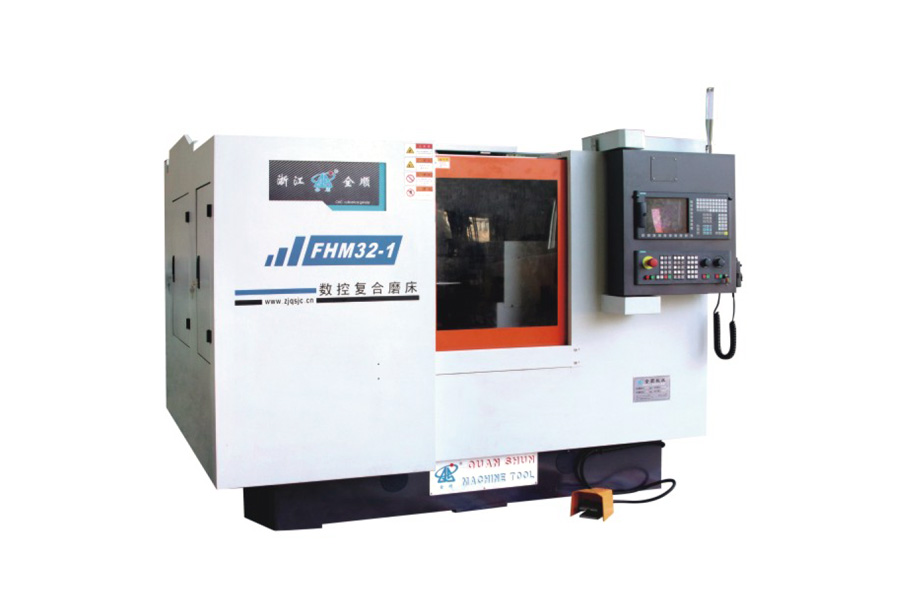 Mesin Pengisar Kompaun CNC Mesin Pengisar Kompaun CNC ialah penyelesaian multi-tugas muktamad yang direka bentuk untuk pemesinan ketepatan tinggi, persediaan tunggal bagi bahan kerja yang kompleks. Dilengkapi dengan h... Lihat Produk →
Perkara yang Perlu Disahkan Sebelum Membeli Mesin Pengisar Borang
Ia adalah perkara biasa untuk mencari keupayaan pengisaran bentuk yang dituntut dalam helaian spesifikasi yang tidak pernah menjadi kenyataan di bahagian canggih. Perkara di bawah adalah perkara yang menentukan prestasi sebenar.
| Keperluan | Perkara yang Perlu Disahkan | Mengapa Ia Penting |
|---|---|---|
| Toleransi profil | Bagaimana angka itu ditakrifkan dan diukur, dan sama ada ia dipetik panas atau sejuk | Ketepatan profil mengikuti ketepatan pembalut, jadi asas pengukuran menentukan kelas mesin |
| Sistem persalinan | Gulungan terbentuk atau titik tunggal CNC, ditambah dengan resolusi paksi berputar | Menetapkan pertukaran antara fleksibiliti pertukaran dan kebolehulangan profil |
| Penyejuk dan penapisan | Tekanan muncung, kadar aliran, gred penapisan dan kedudukan muncung | Liputan yang lemah menyebabkan terbakar dan memutarbelitkan bentuk sempit sebelum sebarang had lain dicapai |
| Kekakuan struktur | Kapasiti daya biasa pada lebar roda maksimum dan kedalaman pemotongan | Kekakuan yang tidak mencukupi menghasilkan hanyut tirus dan profil di sepanjang bahan kerja |
| Kaedah pemeriksaan | Tolok dalam proses, tolok manual atau rutin CMM luar talian | Menentukan seberapa cepat haus roda dikesan sebelum ia sampai ke bahagian |
| Masa pertukaran | Masa untuk menukar gulungan persalinan dan menetapkan semula datum | Mengehadkan keluaran yang boleh dicapai secara langsung dalam pengeluaran campuran tinggi dan volum rendah |
Kos Sebenar, Kapasiti dan Risiko Pembelian
Wang dalam bentuk pengisaran dibelanjakan dalam operasi, bukan dalam pemerolehan. Tiga nombor menentukan sama ada proses itu membayar untuk dirinya sendiri:
- Hayat perkhidmatan gulungan pembalut atau alat berlian, dan tempoh penggantian mengambil masa.
- Kedalaman pembalut bagi setiap kitaran, yang menetapkan jumlah roda yang digunakan sepanjang tempoh pengeluaran.
- Nisbah masa berpakaian kepada masa mengisar, yang menentukan sama ada kitaran yang disebut boleh dicapai.
Kesilapan pembelian yang paling biasa ialah membeli mesin pada keupayaan ketepatan yang ideal sambil menentukan pakej penyejuk dan penapisan pada tahap paling rendah yang boleh diterima. Mesin itu akan memotong profil yang betul semasa percubaan penerimaan, kemudian hanyut sebaik sahaja pengeluaran dimulakan dan selang berpakaian memendekkan. Risiko kedua ialah meremehkan perubahan. Jika menukar rolling roll dan tarikh semula mengambil masa separuh syif, kedai menukar profil dua kali seminggu akan bergelut untuk mendapatkan semula pelaburan, walau bagaimanapun tepat mesin itu di atas kertas.
Pengisaran bentuk mendapat tempatnya di bawah keadaan tertentu: profil harus datang dari roda, kelompok cukup besar untuk melunaskan perkakas, sistem penyejuk dan penapisan boleh menyokong arka sesentuh yang luas, dan rutin pembalut dan pemeriksaan boleh seiring dengan pengeluaran. Apabila keempat-empat bertahan, proses menghasilkan semula kontur kompleks dalam kitaran yang lebih pendek daripada yang boleh diuruskan oleh interpolasi berbilang paksi. Apabila salah satu daripadanya hilang, pengisar silinder konvensional dengan pembalut CNC selalunya merupakan spesifikasi yang lebih jujur, dan mengatakan lebih awal adalah lebih murah daripada menemuinya dalam kumpulan pengeluaran pertama.


