 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggeris)


 En
Prosedur operasi untuk a mesin pengisar silinder terutamanya termasuk enam langkah: penyediaan bahan kerja, pemeriksaan alat mesin, pemasangan dan pelarasan roda pengisaran, pengisaran, pengukuran dan pembetulan, dan pembersihan dan penyelenggaraan. Semasa operasi, langkah berjaga-jaga terutamanya melibatkan operasi yang selamat, mencegah kerosakan bahan kerja, mengekalkan ketepatan pengisaran dan penyelenggaraan tetap. Khususnya, sebelum memulakan mesin pengisar silinder, pengendali harus memeriksa sama ada sistem pelinciran mesin dan sistem elektrik adalah normal, memastikan roda pengisar dipasang dengan selamat, dan melaraskan kelajuan pengisaran dan kadar suapan. Semasa pemprosesan, prinsip pengisaran beransur-ansur dan pengukuran berulang harus diikuti untuk memastikan ketepatan dimensi dan permukaan bahan kerja. Selepas mengisar, alat mesin, roda pengisar, dan meja kerja hendaklah dibersihkan dengan segera untuk mengelakkan pemfailan besi dan habuk daripada menjejaskan pemprosesan seterusnya.
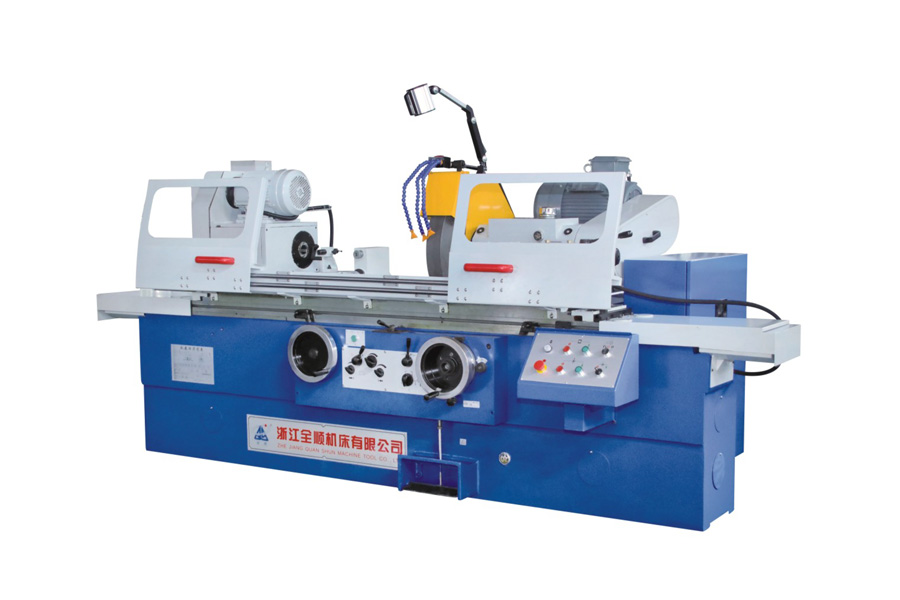
Prosedur Operasi Terperinci untuk Mesin Pengisar Silinder
Penyediaan Bahan Kerja
Sebelum memproses dengan mesin pengisar silinder, bahan kerja mesti dibersihkan dengan teliti, mengeluarkan burr dan kotoran minyak. Untuk bahagian aci ketepatan, ia juga perlu untuk memeriksa lenturan atau kecacatan permukaan.
Pemeriksaan Alat Mesin
Sebelum menghidupkan mesin, sahkan bahawa sistem pelinciran, sistem penyejukan, laluan pandu dan skru plumbum berada dalam keadaan normal. Untuk mesin pengisar silinder CNC, ia juga perlu untuk menyemak sama ada input program adalah betul.
Pemasangan dan Pelarasan Roda Pengisaran
Roda pengisar adalah komponen teras mesin pengisar silinder. Semasa operasi, adalah penting untuk memastikan roda pengisar seimbang dan melaraskan kelegaan antara roda pengisar dan bahan kerja untuk mengelakkan pengisaran berlebihan dan kerosakan pada permukaan mesin.
Proses Pengisaran
Pilih kelajuan dan kadar suapan yang sesuai mengikut keperluan pemesinan, dan proses bahan kerja langkah demi langkah menggunakan kaedah pengisaran kasar – pengisaran separuh siap – pengisaran kemasan. Semasa proses pengisaran, pengendali mesti sentiasa memantau suhu bahan kerja untuk mengelakkan ubah bentuk haba menjejaskan ketepatan pemesinan.
Pengukuran dan Pembetulan
Gunakan alat pengukur ketepatan untuk mengukur secara kerap dimensi dan kebulatan bahan kerja, dan betulkan sebarang penyelewengan dengan segera. Mesin pengisar silinder ketepatan boleh mencapai pembetulan automatik melalui sistem CNC, meningkatkan kecekapan dan ketepatan.
Pembersihan dan Penyelenggaraan
Selepas setiap operasi pemesinan, alat mesin, roda pengisar, dan permukaan bahan kerja hendaklah dibersihkan. Pada masa yang sama, periksa paras minyak pelincir dan keadaan penyejuk untuk memastikan operasi lancar untuk operasi pemesinan seterusnya.
Langkah Berjaga-jaga Operasi Mesin Pengisar Silinder
Operasi Selamat: Operator mesti memakai sarung tangan pelindung dan cermin mata untuk mengelakkan kecederaan akibat percikan roda dan bahan kerja.
Kawal kedalaman pengisaran: Elakkan mengisar terlalu dalam dalam satu laluan, yang boleh merosakkan roda pengisar atau mengubah bentuk bahan kerja.
Penyelenggaraan tetap: Sentiasa periksa keseimbangan roda pengisaran, kehausan laluan alat mesin, dan sistem pelinciran untuk memanjangkan hayat perkhidmatan pengisar silinder.
Pastikan persekitaran bersih: Pastikan kawasan sekitar pengisar bersih; pemfailan besi dan habuk boleh menjejaskan ketepatan mesin.
Menguasai prosedur operasi dan langkah berjaga-jaga untuk mesin pengisar silinder s adalah kunci untuk memastikan kecekapan dan ketepatan pemprosesan. Sama ada pengisar silinder manual konvensional atau pengisar silinder CNC, dengan ketat mengikut aliran proses dan menyelenggara mesin secara berkala boleh memanjangkan jangka hayatnya dengan ketara dan meningkatkan kualiti pemprosesan. Melalui operasi yang betul dan penyelenggaraan saintifik, pengisar silinder boleh memaksimumkan nilainya dalam bidang seperti bahagian aci ketepatan, bahagian automotif dan pembuatan acuan.


