 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggeris)


 En
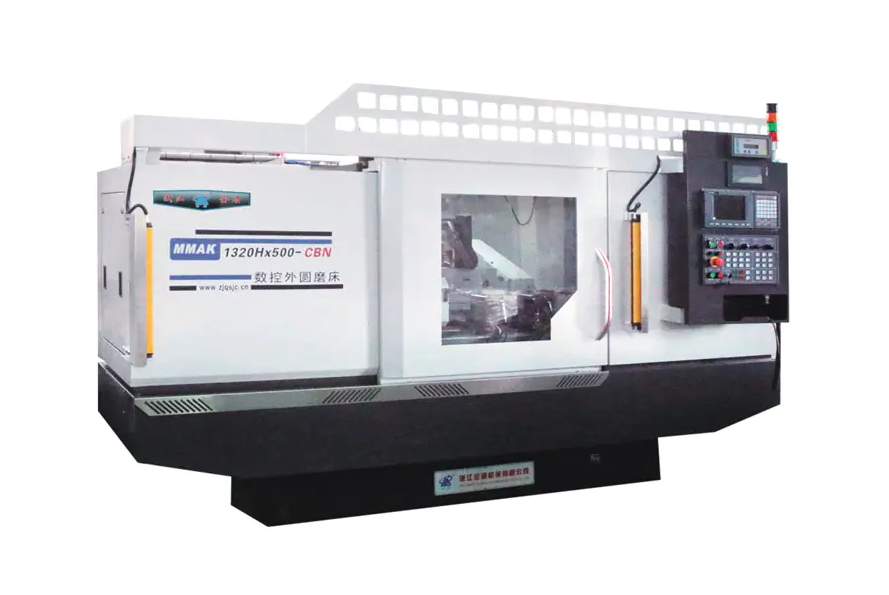
Semasa menilai a Pengisar silinder CNC , ciri yang paling kritikal untuk diutamakan ialah ketepatan kedudukan sub-mikron, ketegaran mesin statik dan dinamik, dan sistem kawalan CNC yang canggih mampu menguruskan interpolasi kompleks. Mesin berprestasi tinggi mesti memberikan kemasan permukaan (Ra) serendah 0.1 μm hingga 0.4 μm secara konsisten sambil mengekalkan toleransi dimensi yang ketat, selalunya dalam ±0.001 mm . Di luar spesifikasi asas, penyepaduan skala maklum balas resolusi tinggi, tuangan yang stabil secara haba dan pengaturcaraan perbualan intuitif mentakrifkan perbezaan antara pengisar standard dan aset pengeluaran ketepatan tinggi.
Integriti Struktur dan Kestabilan Terma
Asas mana-mana operasi pengisaran ketepatan ialah katil mesin. Tanpa pangkalan yang stabil, semua pampasan elektronik hanyalah "alat bantu" untuk kekurangan mekanikal.
Ciri-ciri Redaman Tapak
moden Pengisar silinder CNCs sering memanfaatkan Granitan® (konkrit polimer) atau besi tuang Meehanite gred tinggi . Konkrit polimer menawarkan sehingga 10 kali lebih baik redaman getaran daripada besi tuang kelabu tradisional, yang penting untuk mencapai kemasan cermin dan memanjangkan hayat roda. Getaran semasa proses pengisaran membawa kepada tanda sembang, yang merupakan punca utama bahagian yang ditolak dalam industri berketepatan tinggi seperti aeroangkasa atau pembuatan perubatan.
Kawalan Anjakan Terma
Pengisaran menghasilkan haba yang ketara. Ciri utama yang perlu dicari ialah a reka bentuk simetri katil mesin dan stok kepala. Ini memastikan bahawa sebarang pengembangan terma berlaku secara seragam, meminimumkan kesan pada penjajaran garis tengah. Tambahan pula, cari mesin yang bercirikan sistem penyejuk sejuk yang beredar melalui perumah gelendong dan katil untuk mengekalkan suhu operasi yang malar di dalam ±0.5°C daripada persekitaran persekitaran.
Sistem Spindle Ketepatan Tinggi
Spindle kepala roda adalah jantung mesin pengisar. Ketepatan putarannya secara langsung menentukan kebulatan dan kualiti permukaan bahan kerja.
Hidrostatik lwn. Galas Elemen Bergolek
Anda mesti membuat keputusan antara galas hidrostatik dan galas anti geseran (bergolek) berketepatan tinggi. gelendong hidrostatik apungkan aci pada lapisan minyak nipis, mengakibatkan sifar sentuhan logam-ke-logam dan kehidupan yang hampir tidak terhingga. Mereka menawarkan ketepatan larian yang luar biasa (selalunya kurang daripada 0.0001 mm ). Sebaliknya, galas bebola seramik berketepatan tinggi lebih disukai untuk aplikasi berkelajuan tinggi di mana ketegaran dan kemudahan penyelenggaraan diutamakan.
Kepelbagaian Kepala Kerja
Ciri utama untuk universal Pengisar silinder CNCs ialah a kepala kerja pusing (paksi B) . Cari kepala kerja yang dipandu oleh motor pemacu terus . Pemacu terus menghilangkan tindak balas daripada gear atau tali pinggang, membolehkan interpolasi paksi C resolusi tinggi. Ini penting untuk pengisaran "bukan bulat" (cth., sesondol, penebuk atau aci sipi).
| Ciri | Galas Hidrostatik | Galas Gelek Ketepatan |
|---|---|---|
| Ketepatan Habisan | < 0.1 µm | 0.5 - 1.0 µm |
| Redaman Getaran | Cemerlang | Sederhana |
| Penyelenggaraan | Rendah (Tiada Haus) | Penggantian Diperlukan |
Kawalan CNC dan Perisian Pengaturcaraan
Kepintaran mesin terletak dalam sistem kawalannya. Pengisar hanya berkebolehan seperti perisian yang memacunya.
Antara Muka Perbualan
Ciri pengisar CNC lanjutan antara muka pengaturcaraan perbualan . Ini membolehkan pengendali memasukkan dimensi bahagian, jenis bahan dan kemasan yang dikehendaki terus ke dalam GUI tanpa perlu menulis kod G manual. Ini mengurangkan masa persediaan sehingga 50% untuk bahagian yang kompleks. Cari perisian yang termasuk terbina dalam pemantauan perlanggaran untuk melindungi gelendong dan bahan kerja yang mahal semasa larian awal.
Teknologi Motor Linear
Untuk aplikasi dinamik tinggi, motor linear pada paksi X dan Z adalah lebih baik daripada skru bola tradisional. Motor linear memberikan kadar pecutan yang lebih tinggi dan menghapuskan tindak balas mekanikal. Apabila dipasangkan dengan penimbang kaca beresolusi tinggi (mis., Resolusi 0.05 μm ), mesin boleh mencapai kebolehulangan kedudukan yang tidak dapat dipadankan oleh skru bola dalam tempoh penggunaan yang lama.
Berpakaian Automatik dan Tolok Dalam Proses
Untuk mencapai pengeluaran besar-besaran yang konsisten, pengisar silinder CNC mesti dapat mengimbangi kehausan roda dan varians bahagian secara automatik.
- Pembalut Roda Automatik: CNC harus mengawal kitaran pembalut, menggunakan cakera berlian atau almari mata tunggal. Sistem lanjutan termasuk Pengesan Pancaran Akustik (AE). yang mengesan "sentuhan pertama" antara almari dan roda, meminimumkan jumlah pelelas yang dikeluarkan dan memanjangkan hayat roda.
- Pengukuran Dalam Proses: Probe ukuran atau tolok "jump-on" membolehkan CNC mengukur bahagian tersebut semasa ia dikisar . Sistem melaraskan suapan pengisaran akhir secara automatik berdasarkan data masa nyata untuk mengimbangi hanyut terma atau pesongan roda, memastikan setiap bahagian dalam satu kelompok adalah sama.
- Kawalan Jurang: Ciri ini menggunakan penderia AE untuk mengesan apabila roda hampir menyentuh bahan kerja, membolehkan mesin beralih daripada pendekatan pantas kepada suapan halus serta-merta, menghapuskan "pengisaran udara" dan mengurangkan masa kitaran dengan 10% hingga 20% .
Konfigurasi Berbilang Roda dan Keupayaan Universal
Fleksibiliti adalah trend utama dalam Pengisaran silinder CNC , terutamanya untuk kedai kerja yang mengendalikan geometri bahagian yang pelbagai.
Kepala Roda Turret
Cari mesin yang dilengkapi dengan kepala roda pusing automatik (Turet) . Turret ini boleh memuatkan berbilang roda—contohnya, satu untuk pengisaran luaran, satu untuk pengisaran dalaman dan satu pertiga untuk pengisaran muka. Kawalan CNC turet paksi B boleh berputar ke kedudukan yang diperlukan dengan kebolehulangan yang tinggi (cth., ±1 lengkok saat ), membenarkan sesuatu bahagian selesai sepenuhnya dalam a persediaan tunggal . Ini menghapuskan ralat yang diperkenalkan semasa memasang semula bahagian.
Lampiran Pengisaran Dalaman
Walaupun tumpuan utama anda ialah pengisaran OD (Diameter Luar), mempunyai buaian ke bawah atau dipasang turet Pengisaran Dalaman (ID) gelendong ialah a significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Ciri Alam Sekitar dan Keselamatan
Pengisaran berkelajuan tinggi menghasilkan kabus halus dan potensi bahaya yang mesti diuruskan oleh reka bentuk mesin.
- Penutup Penuh: Pengisar CNC berkualiti tinggi hendaklah tertutup sepenuhnya untuk mengandungi semburan penyejuk dan habuk pengisar. Ini bukan sahaja untuk kebersihan; ia adalah penting untuk sistem pengekstrakan kabus bersepadu untuk bekerja dengan berkesan.
- Sistem Pencegah Kebakaran: Jika anda menggunakan penyejuk berasaskan minyak untuk kemasan berketepatan tinggi, bersepadu CO2 atau sistem pemadaman kebakaran kimia kering ialah a mandatory safety feature.
- Pemuatan Ergonomik: Untuk pemuatan manual atau separa automatik, ketinggian meja dan kelegaan pintu harus membolehkan akses mudah. Untuk pengeluaran automatik sepenuhnya, mesin harus "sedia robot" dengan antara muka piawai (cth., Profibus atau Ethernet) dan pintu automatik.
Senarai Semak Akhir untuk Pemilihan
Apabila memuktamadkan pilihan anda, sahkan spesifikasi berikut terhadap keperluan bahagian anda yang paling mencabar:
- Jarak Maks Antara Pusat: Pastikan penimbal 20% pada bahagian terpanjang anda.
- Berayun Atas Meja: Periksa sama ada bahagian diameter terbesar serta kelegaan untuk tolok sesuai dengan selesa.
- Diameter roda: Roda yang lebih besar (mis., 500 mm) tahan lebih lama dan mengekalkan kelajuan permukaan lebih baik daripada roda yang lebih kecil.
- Resolusi CNC: carilah 0.0001 mm peningkatan keupayaan dalam perisian kawalan.
- Reka bentuk Tailstock: A tailstock boleh laras halus (untuk pembetulan tirus) adalah penting untuk ketepatan aci panjang.


