 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggeris)


 En
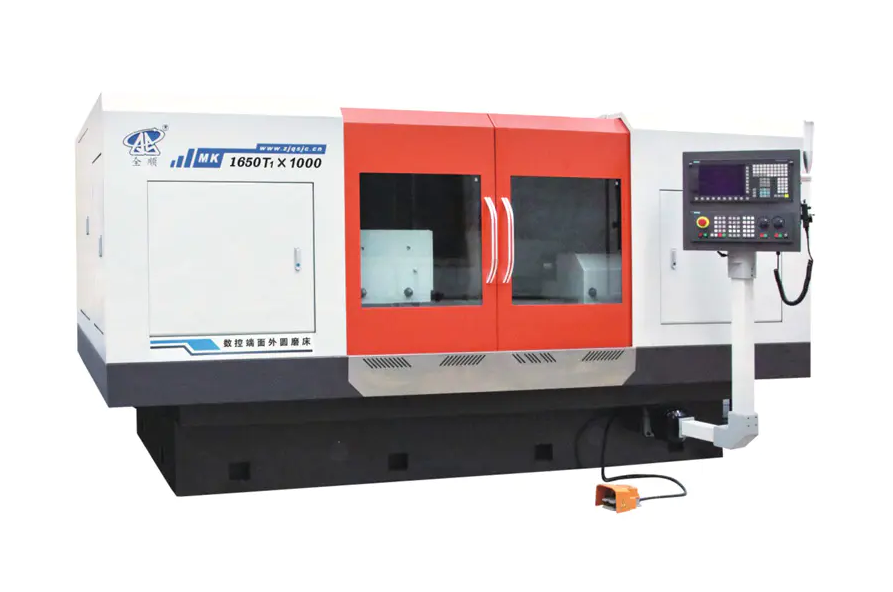
Apabila membandingkan sistem pengisaran NC (Numerical Control) dan CNC (Computer Numerical Control), Pengisar silinder CNC mewakili lonjakan yang menentukan dalam ketepatan, kebolehulangan dan kecekapan pengeluaran . Bagi pengeluar yang memerlukan toleransi yang ketat—selalunya dalam lingkungan ±0.001 mm—dan keluaran yang konsisten merentasi larian volum tinggi, pengisar silinder CNC bukan sekadar naik taraf; mereka adalah tulang belakang operasi yang merapatkan jurang antara sistem NC warisan dan pengeluaran moden automatik sepenuhnya.
Memahami perkara yang memisahkan kedua-dua teknologi ini—dan sebab pengisar silinder CNC menduduki peranan yang begitu penting—membantu jurutera dan pasukan perolehan membuat keputusan termaklum tentang pelaburan peralatan dan reka bentuk proses.
NC vs CNC: Apa Sebenarnya Berbeza Di Bawah Hud
Sistem NC beroperasi daripada pita pra-tebuk atau arahan berurutan tetap. Setelah program dimuatkan, mesin melaksanakannya tanpa maklum balas atau pembetulan sendiri. Sistem CNC, sebaliknya, menggunakan pengawal berasaskan mikropemproses yang membaca, melaraskan dan menyimpan program secara digital secara berterusan. Perbezaan seni bina ini mempunyai akibat praktikal yang mendalam.
| Ciri | Sistem NC | Sistem CNC |
|---|---|---|
| Storan Program | Pita tebuk / urutan tetap | Memori digital (program tanpa had) |
| Maklum Balas Masa Nyata | tiada | Gelung maklum balas sensor berterusan |
| Pelarasan Parameter | Pengaturcaraan semula manual diperlukan | Pengeditan pada skrin dalam beberapa saat |
| Kawalan Paksi | Biasanya 2 paksi | 2 hingga 5 paksi serentak |
| Kebolehulangan | ±0.01 mm biasa | ±0.001 mm atau lebih baik |
| Ketergantungan Operator | tinggi | Rendah hingga sederhana |
Dalam pengisaran silinder secara khusus, perbezaan ini diterjemahkan terus kepada kualiti kemasan permukaan, ketepatan dimensi dan masa pertukaran—tiga metrik yang mentakrifkan keuntungan dalam pembuatan ketepatan.
kenapa Pengisar Silinder CNC Menduduki Kawasan Tengah Kritikal
Pengisar silinder CNC terletak di persimpangan kraf manual berketepatan tinggi dan barisan pengeluaran automatik sepenuhnya. Ia cukup canggih untuk mengendalikan geometri yang kompleks—pengisaran tirus, aci berbilang diameter, bentuk benang—namun cukup fleksibel untuk diprogramkan semula untuk bahan kerja baharu dalam beberapa minit dan bukannya beberapa jam.
Fleksibiliti ini adalah nilai yang menentukan. Pertimbangkan kedai kerja yang menghasilkan aci aeroangkasa dalam kelompok 50 hingga 200 unit. Pengisar NC memerlukan konfigurasi semula fizikal dan berkemungkinan juruteknik persediaan mahir untuk setiap nombor bahagian baharu. Pengisar silinder CNC mendapatkan semula program yang disimpan, menjalankan kitaran pakaian roda automatik, dan memulakan pengeluaran— mengurangkan masa persediaan daripada 2–4 jam kepada kurang daripada 30 minit dalam banyak aplikasi dunia nyata.
Keupayaan Proses Utama Yang Tidak Dapat Dipadankan oleh NC
- Pengukuran dalam proses: Pengukuran aktif semasa pengisaran membolehkan pengawal mengimbangi kehausan roda secara automatik, mengekalkan diameter dalam toleransi tanpa campur tangan pengendali.
- Pembalut roda automatik: Pengawal CNC melaksanakan rutin berpakaian pada selang masa yang diprogramkan, memastikan geometri roda dan kemasan permukaan yang konsisten sepanjang pengeluaran dijalankan.
- Kitaran pengisaran berbilang langkah: Pas kasar, separuh siap dan penamat dengan kadar suapan berbeza boleh diprogramkan sebagai satu kitaran automatik, mengoptimumkan kedua-dua kadar penyingkiran bahan dan kualiti permukaan akhir.
- Pengisaran kontur kompleks: Interpolasi paksi X dan Z serentak membolehkan penghasilan permukaan melengkung atau berprofil yang mustahil secara geometri pada mesin NC standard.
Penanda Aras Ketepatan: Apa Pengisaran Silinder CNC Sebenarnya Mencapai
Ketepatan bukanlah tuntutan abstrak—ia boleh diukur, dan nombornya penting apabila menentukan komponen untuk galas, silinder hidraulik, kotak gear atau aci turbin.
- Toleransi dimensi: Pengisar silinder CNC gred pengeluaran secara rutin mencapai toleransi diameter IT5 (kira-kira ±0.001 mm pada aci 50 mm), dengan sistem mewah mencapai IT4 atau IT3 dalam persekitaran terkawal.
- Kemasan permukaan: Nilai Ra 0.2–0.4 µm adalah standard dalam pengisaran kemasan; dengan roda butiran halus dan parameter terkawal, Ra di bawah 0.1 µm boleh dicapai.
- Kebulatan: Sistem CNC dengan gelendong kepala kerja hidrostatik boleh mencapai ralat kebulatan di bawah 0.2 µm—kritikal untuk pengisaran perlumbaan galas.
- silinder: Merentasi panjang bahan kerja 500 mm, sisihan silinder 1–3 µm boleh dicapai dengan penentukuran mesin yang betul dan pampasan terma.
Sebagai perbandingan, pengisar silinder NC biasanya memberikan toleransi dalam julat IT7–IT6, yang mencukupi untuk komponen mekanikal am tetapi tidak mencukupi untuk galas ketepatan, komponen suntikan bahan api atau aci peranti perubatan.
Industri Di Mana Pengisar Silinder CNC Tidak Boleh Dirunding
Beberapa sektor bergantung pada pengisaran silinder CNC sebagai langkah kritikal proses, bukan kemudahan:
Komponen Drivetrain Automotif
Aci sesondol, aci engkol, aci penghantaran dan gelang sensor ABS memerlukan pengisaran kepada IT5 atau lebih baik, dengan kemasan permukaan di bawah 0.4 µm Ra. Pembekal automotif volum tinggi biasanya menjalankan pengisar silinder CNC dalam sel automatik, mencapai masa kitaran di bawah 90 saat setiap bahagian untuk aci berdiameter sederhana.
Aeroangkasa dan Pertahanan
Penggerak gear pendaratan, bentuk akar bilah turbin, dan kili injap hidraulik memerlukan ketepatan melampau dan kebolehkesanan proses penuh. Sistem CNC menyediakan jejak audit digital—merekodkan kadar suapan sebenar, selang masa berpakaian, dan data ukuran dalam proses—yang diperlukan oleh piawaian kualiti aeroangkasa.
Pembuatan Bearing
Pengisaran cincin dalam dan luar untuk galas ketepatan (ABEC 5, 7, dan 9 gred) mungkin merupakan aplikasi yang paling mencabar untuk pengisaran silinder. Galas ABEC 7 memerlukan kebulatan dalam 2.5 µm dan toleransi diameter ±2.5 µm—hanya boleh dicapai dengan sistem CNC yang dilengkapi dengan tapak pengukur aktif dan tapak mesin yang diredam getaran.
Pembuatan Peranti Perubatan
Aci instrumen pembedahan, batang implan ortopedik, dan komponen alat tangan gigi dikisar daripada aloi titanium dan keluli tahan karat kepada toleransi ±0.005 mm atau lebih ketat. Keperluan biokompatibiliti juga menuntut permukaan bebas burr dan bebas calar—hasil yang bergantung sepenuhnya pada parameter pengisaran CNC yang tepat dan boleh berulang.
Pengisar Silinder CNC Konfigurasi: Memadankan Jenis Mesin dengan Aplikasi
Tidak semua pengisar silinder CNC mempunyai tujuan yang sama. Konfigurasi utama setiap menyasarkan geometri bahan kerja khusus dan senario pengeluaran:
| Jenis Mesin | Jenis Bahan Kerja | Aplikasi Biasa |
|---|---|---|
| Pengisar OD/ID Universal | Diameter luar dan dalam | Kedai kerja, prototaip, pengeluaran campuran |
| Pengisar CNC Tanpa Pusat | Bar, pin, penggelek (tiada pusat diperlukan) | tinggi-volume pin and roller production |
| CNC Camshaft/Crankshaft Grinder | Aci berbilang cuping atau sipi | Komponen enjin automotif |
| Pengisar Benang CNC | Aci berulir, skru plumbum | Skru plumbum ketepatan, aci skru bebola |
| Pengisar Lumbam CNC | Ciri-ciri pendek, diameter khusus | Kerusi galas, pengisaran jurnal |
Memilih konfigurasi yang salah—contohnya, menggunakan pengisar OD universal untuk aplikasi aci sesondol volum tinggi—menghasilkan masa kitaran dua hingga tiga kali lebih lama daripada pengisar aci sesondol CNC khusus dengan interpolasi paksi-C.
Faktor Operasi Kritikal Yang Menentukan Hasil Pengisaran CNC
Memiliki pengisar silinder CNC tidak menjamin ketepatan secara automatik. Beberapa pembolehubah operasi mesti diuruskan untuk mengekstrak keupayaan penuh mesin:
Kestabilan Terma
Pengisaran menjana haba yang menyebabkan bahan kerja dan pengembangan rangka mesin. Perubahan suhu hanya 1°C dalam aci keluli sepanjang 300 mm menyebabkan kira-kira 3.5 µm perubahan dimensi. Pengisar CNC yang digunakan untuk kerja sub-mikron memerlukan penyejuk terkawal suhu, protokol pemanasan mesin selama 30–60 minit, dan bilik pengisaran terkawal iklim yang dipegang pada 20°C ±0.5°C.
Pemilihan Roda dan Berpakaian
Spesifikasi kasar—jenis bijirin, saiz pasir, kekerasan ikatan dan struktur—mesti sepadan dengan bahan bahan kerja, kemasan yang diperlukan dan kadar penyingkiran. Roda yang kurang padan pada mesin CNC menghasilkan keputusan buruk yang sama seperti pada mesin NC. Parameter pembalut roda (plumbum, kedalaman, nisbah pertindihan) yang diprogramkan ke dalam kitaran CNC adalah sama pentingnya dengan parameter pengisaran itu sendiri.
Pegangan Kerja dan Penjajaran
Pengisaran antara pusat memerlukan pusat mati yang dikisar dan dijajarkan dengan betul. Habisan hanya 5 µm di tengah boleh diterjemahkan terus kepada ralat kebulatan di bahagian siap. Rehat mantap untuk bahan kerja yang panjang mesti diletakkan dan dilaraskan dengan betul, kerana kawalan CNC tidak dapat mengimbangi ketidakselarasan mekanikal dalam persediaan pegangan kerja.
Penyepaduan Pengukur Dalam Proses
Pengisar silinder CNC moden yang dilengkapi dengan udara atau tolok sesentuh mengukur diameter bahan kerja semasa mengisar. Tolok menyuap data masa nyata kepada pengawal, yang secara automatik melaraskan suapan untuk mengimbangi kehausan roda. Tanpa gelung maklum balas ini, pengendali mesti melakukan pengukuran manual dan mengimbangi—memperkenalkan semula kebolehubahan manusia yang direka bentuk untuk dihapuskan oleh sistem CNC.
Apabila Pengisaran NC Masih Bermakna
Walaupun kelebihan sistem CNC yang jelas, pengisaran silinder NC mengekalkan aplikasi yang sah dalam konteks tertentu:
- Pengeluaran yang ringkas dan berdedikasi: Pengeluaran komponen tunggal, volum tinggi bagi bahagian mudah geometri (cth., pin silinder biasa kepada toleransi IT7) mungkin tidak membenarkan kos dan kerumitan peralatan CNC yang lebih tinggi.
- Kedai penyelenggaraan bajet rendah: Kemudahan yang melakukan pengubahsuaian dalaman sekali-sekala bagi aci yang haus, di mana toleransi ±0.01–0.02 mm boleh diterima, boleh mengendalikan pengisar NC dengan berkesan.
- Kawasan yang mempunyai kepakaran CNC terhad: Dalam sesetengah persekitaran pembuatan, mesin NC lebih disukai kerana ia bergantung pada kemahiran mekanikal dan bukannya pengetahuan pengaturcaraan—walaupun ini adalah pertimbangan yang semakin jarang berlaku kerana latihan pengendali CNC telah dapat diakses secara meluas.
Untuk mana-mana aplikasi yang memerlukan toleransi yang lebih ketat daripada IT6, geometri kompleks, varian berbilang bahagian atau kebolehkesanan proses yang didokumenkan, pengisaran NC tidak mencukupi dari segi fungsi—bukan alternatif penjimatan kos.
Integrasi dengan Ekosistem Pembuatan Moden
Pengisar silinder CNC semakin berfungsi bukan sebagai mesin kendiri tetapi sebagai nod rangkaian dalam persekitaran pembuatan digital. Keupayaan penyepaduan ini tiada dalam sistem NC dan mewakili satu lagi dimensi jurang teknologi:
- Kesambungan DNC (Direct Numerical Control): Program dihantar dari pelayan pusat ke pengawal mesin, menghapuskan pemuatan program manual dan mengurangkan risiko menggunakan program bahagian yang sudah lapuk.
- Eksport data SPC: Pengukuran tolok dalam proses dilog dan dieksport ke perisian kawalan proses statistik, membolehkan pemantauan Cpk masa nyata dan pengesanan awal hanyut proses—sebelum bahagian luar toleransi dihasilkan.
- Penyepaduan robot: Pengisar CNC dengan antara muka komunikasi piawai (OPC-UA, MTConnect) boleh disepadukan ke dalam sel pemuatan/pemunggahan automatik, membolehkan operasi mengisar padam lampu semasa off-shift.
- Penyelenggaraan ramalan: Penderia getaran dan data suapan pemantauan beban gelendong ke platform analitik yang meramalkan masalah kaca roda, kehausan bearing atau sistem penyejuk sebelum ia menyebabkan kerosakan sekerap atau mesin.
Sel pengisaran silinder CNC bersepadu sepenuhnya boleh mengurangkan kadar sekerap sebanyak 60–80% berbanding proses NC yang bergantung kepada pengendali , berdasarkan kajian kes yang didokumenkan dalam persekitaran pembekal automotif di mana nilai Cpk bertambah baik daripada bawah 1.0 kepada melebihi 1.67 selepas beralih kepada CNC dengan pengukuran aktif.
Memilih a Pengisar Silinder CNC : Senarai Semak Spesifikasi Praktikal
Apabila menilai pengisar silinder CNC untuk aplikasi tertentu, parameter spesifikasi berikut harus disahkan terhadap keperluan pengeluaran:
- Panjang pengisaran dan diameter ayunan: Pastikan kapasiti mesin meliputi dimensi maksimum bahan kerja dengan margin.
- Ketepatan gelendong kepala kerja dan stok ekor: Minta spesifikasi habis; aplikasi ketepatan memerlukan runout gelendong di bawah 1 µm.
- Bilangan paksi CNC: Dua paksi (X, Z) meliputi kebanyakan kerja silinder; tambah paksi C untuk bentuk bukan bulat, paksi B untuk pusing lampiran pengisaran dalaman.
- Konfigurasi kepala roda: Kepala tunggal, berkembar atau berbilang roda menjejaskan fleksibiliti; kepala berkembar membenarkan pengisaran OD dan ID serentak.
- Sistem pengukur: Tolok udara dalam proses lebih disukai untuk ketepatan; tolok pasca-proses dengan maklum balas offset automatik adalah minimum untuk operasi tanpa pemandu.
- Platform pengawal: Sahkan ketersediaan kitaran pengisaran khusus aplikasi (ayunan, terjunan, lintasan) dan keserasian dengan sistem DNC tumbuhan.
- Penapisan sistem penyejuk: Pengisaran bijirin halus untuk Ra di bawah 0.2 µm memerlukan penyejuk yang ditapis hingga 10 µm atau lebih halus untuk mengelakkan calar permukaan daripada zarah yang melelas.


