 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggeris)


 En
Untuk menggunakan mesin pengisar silinder CNC, anda perlu mengapit bahan kerja dan menetapkan alat terlebih dahulu. Kemudian, masukkan atau panggil program pemesinan (G-code) ke dalam sistem CNC. Tetapkan kelajuan roda pengisaran, kadar suapan dan sistem penyejukan hidup/mati melalui panel kawalan. Akhir sekali, mulakan mod kitaran automatik untuk pengisaran ketepatan. Operasi teras memastikan padanan yang tepat antara paksi bahan kerja dan trajektori pergerakan roda pengisar untuk mencapai had terima dimensi peringkat mikron dan keperluan kekasaran permukaan.
Memahami Komponen Teras Mesin Pengisar Silinder CNC
Sebelum mendalami proses operasi, memahami struktur asas peralatan pengisaran ketepatan adalah penting. A Mesin pengisar silinder CNC terutamanya terdiri daripada katil, headstock (memacu putaran bahan kerja), tailstock, kepala roda pengisar (melekap roda pengisar), dan sistem kawalan berangka CNC yang penting.
Sistem CNC: Bertanggungjawab untuk mengawal hubungan antara paksi X (suapan roda pengisaran) dan paksi Z (pergerakan membujur jadual).
Pemacu Servo: Memastikan kestabilan ketepatan suapan, secara langsung menjejaskan kesan pengisaran silinder luaran.
Prosedur Operasi Terperinci untuk Mesin Pengisar Silinder CNC
1. Hidupkan Kuasa dan Pulangan Asal
Selepas dihidupkan, operasi "sifar pulangan" mesti dilakukan. Ini adalah untuk membolehkan mesin pengisar CNC mewujudkan sistem koordinat mekanikalnya, memastikan ketepatan mutlak laluan pemesinan seterusnya.
2. Pengapit dan Penjajaran Bahan Kerja
Pilih sokongan lubang tengah atau pengapit chuck mengikut bentuk bahan kerja. Gunakan penunjuk dail untuk memeriksa larian jejari bahan kerja untuk memastikan kelancaran paksi putaran.
3. Pengaturcaraan dan Input
Import program pemesinan melalui input data manual (MDI) atau pemacu kilat USB. Program ini mesti termasuk:
- Tetapan kelajuan linear roda pengisaran
- Parameter suapan terbahagi untuk pengisaran kasar, pengisaran halus dan pengisaran tanpa percikan
- Data pampasan untuk pembalut roda pengisar
4. Tetapan Alat dan Tetapan Koordinat Bahan Kerja
Tentukan kedudukan rujukan roda pengisar dan permukaan bahan kerja menggunakan penetap alat atau kaedah "ujian percikan". Langkah ini menentukan ketepatan awal pemesinan CNC.
5. Pemesinan dan Penyejukan Automatik
Mulakan muncung penyejuk (menjajarkannya dengan titik pengisaran) dan klik "Permulaan Kitaran". Operator mesti memantau proses pengisaran melalui pemantauan bunyi dan percikan api.
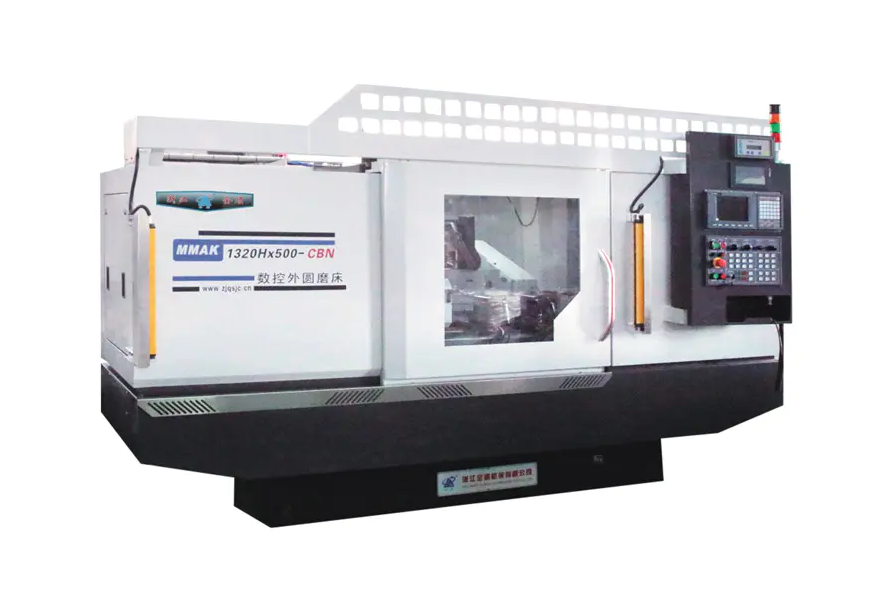
Elemen Teras untuk Meningkatkan Kualiti Pemesinan dalam Mesin Pengisar Silinder CNC
Hanya bergantung pada program automasi tidak mencukupi apabila beroperasi Mesin pengisar silinder CNCs . Untuk mencapai pemesinan ketepatan sub-mikron, pengoptimuman yang mendalam diperlukan dalam tiga dimensi: keadaan roda, kawalan ubah bentuk terma dan datum kedudukan.
1. Pembalutan Ketepatan dan Penyelenggaraan Ciri-ciri Roda Pengisar
Struktur mikro roda pengisaran secara langsung menentukan kemasan permukaan pengisaran silinder luaran. Walaupun sistem CNC boleh mengawal suapan, ia tidak boleh secara automatik mengubah keadaan kusam roda pengisaran.
Butiran Teknikal: Ketajaman almari berlian mesti dikekalkan. Kadar suapan membujur semasa pembalut hendaklah dilaraskan secara fleksibel mengikut keperluan pengisaran kasar dan kemasan—kadar suapan yang lebih besar boleh digunakan untuk pembalut kasar untuk meningkatkan kecekapan pemotongan, manakala kadar suapan yang sangat kecil diperlukan untuk kemasan untuk mendorong tepi pengisaran mikro pada permukaan roda pengisaran.
Nilai: Pembalutan yang kerap dan saintifik berkesan menghalang tanda sembang di permukaan (garisan beralun) dan mengurangkan risiko melecur mengisar dengan ketara.
2. Kestabilan Terma Dinamik dan Pengurusan Penyejuk
Pengisaran pada asasnya adalah proses penyingkiran tenaga tinggi yang menghasilkan haba pengisaran yang ketara. Dalam peralatan pengisaran ketepatan, ubah bentuk haba adalah "pembunuh tersembunyi" yang membawa kepada penyelewengan dimensi.
Butiran Teknikal: Bahan penyejuk bukan sahaja menyejukkan permukaan tetapi juga membasuh serpihan pengisaran dan menghalang roda tersumbat. Sistem penyejukan suhu malar disyorkan untuk memastikan suhu penyejuk turun naik selari dengan suhu katil mesin. Pada masa yang sama, sudut muncung penyejuk mesti ditujukan tepat pada "kawasan berbentuk baji" zon pengisaran untuk memaksimumkan pertukaran haba.
Nilai: Pengurusan imbangan haba yang baik mengawal pengembangan haba jejarian bahan kerja dengan berkesan, memastikan ketekalan dimensi kekal dalam toleransi minimum semasa pemesinan berterusan bagi sekumpulan bahagian.
3. Datum Fizikal dan Integriti Lubang Tengah
Untuk Mesin pengisar silinder CNCs menggunakan penyokong tengah, lubang tengah bahan kerja ialah datum geometri putarannya.
Butiran Teknikal: Sebelum mengapit, lubang tengah di kedua-dua hujung bahan kerja mesti diperiksa dengan teliti untuk mengesan penyok, skala oksida atau serpihan. Adalah disyorkan untuk menggunakan pusat pembumian berketepatan tinggi dan menggunakan gris tekanan tinggi khusus pada permukaan sentuhan. Jika lubang tengah mempunyai ralat geometri 0.01mm, selepas pembesaran putaran, ralat yang dicerminkan dalam kebulatan bahan kerja mungkin meningkat secara eksponen.
Nilai: Memastikan kebersihan dan kebulatan kedudukan rujukan adalah asas untuk mencapai koaksial tinggi dan pemesinan kebulatan tinggi, dan juga merupakan prasyarat untuk memaksimumkan kebolehulangan sistem CNC.
Langkah berjaga-jaga keselamatan: Apabila mengendalikan peralatan pengisaran automatik, peralatan pelindung yang sesuai mesti dipakai. Dilarang sama sekali untuk membuka pintu keselamatan semasa roda pengisar berputar pada kelajuan tinggi, dan roda pengisar harus diperiksa dengan kerap untuk retak untuk mengelakkan risiko letupan di bawah putaran berkelajuan tinggi.
Penggunaan mahir mesin pengisar silinder CNC bukan sahaja memerlukan pemahaman tentang pengaturcaraan perisian, tetapi juga kepekaan terhadap pemasangan mekanikal dan parameter proses.


