 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggeris)


 En
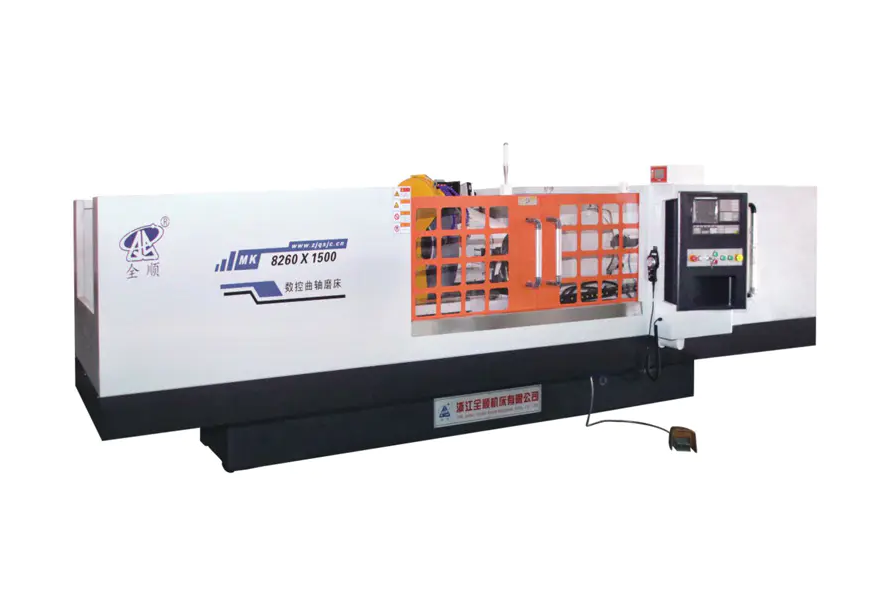
Menilai ketepatan dan kebolehulangan a Pengisar aci engkol CNC memerlukan pengukuran yang sistematik ketepatan dimensi, toleransi geometri dan ketekalan proses merentasi pelbagai kitaran pemesinan. Pendekatan teras menggabungkan pemeriksaan pada mesin, pengesahan CMM (Mesin Pengukur Selaras) dan analisis kawalan proses statistik (SPC). Pengisar aci engkol CNC yang ditentukur dengan baik harus dicapai kebulatan dalam ±0.001 mm , toleransi diameter dalam ±0.002 mm , dan nilai Cpk sebanyak 1.33 atau lebih tinggi untuk dianggap berkemampuan pengeluaran.
Proses penilaian bukan semakan sekali sahaja — ia adalah protokol berstruktur yang merangkumi kelayakan mesin, pemeriksaan bahan kerja dan analisis keupayaan jangka panjang.
Metrik Ketepatan Utama untuk Pengisaran Crankshaft CNC
Sebelum menjalankan sebarang ujian, adalah penting untuk menentukan parameter mana yang membentuk "ketepatan" untuk pengisar aci engkol. Metrik ini secara langsung memberi kesan kepada prestasi enjin dan jangka hayat komponen.
- Toleransi Diameter Jurnal: Biasanya ±0.002–0.005 mm untuk aci engkol berprestasi tinggi.
- Kebulatan (Kebulatan): Hendaklah dalam 0.001–0.003 mm untuk jurnal utama dan pin.
- silinder: Mengukur sisihan tirus dan laras sepanjang jurnal, biasanya ≤0.002 mm.
- Kekasaran Permukaan (Ra): Sasaran Ra ≤ 0.4 µm untuk permukaan sentuhan galas.
- Ketepatan Lemparan Jurnal Pin: Sisihan pusat pin berbanding paksi utama, biasanya ≤0.005 mm.
- Kedudukan Sudut Jurnal Pin: Kritikal untuk pemasaan enjin; ralat sudut tidak boleh melebihi ±0.05°.
Metrik ini membentuk rangka tindakan pengukuran. Sebarang protokol penilaian mesti menangani setiap satu dengan instrumen dan kaedah yang sesuai.
Kelayakan Mesin: Titik Permulaan
Sebelum pengisaran bahan kerja bermula, mesin itu sendiri mesti disahkan melalui ujian kelayakan geometri dan dinamik. Ujian ini menentukan sama ada struktur mekanikal mesin boleh menyokong toleransi yang didakwa.
Ujian Ketepatan Geometri
Gunakan interferometer laser atau bar bola ketepatan untuk memeriksa:
- Kelurusan paksi lintasan kepala roda pengisar (paksi X): sasaran ≤ 0.002 mm/300 mm
- Keselarian antara paksi gelendong roda dan paksi kepala kerja/stok ekor: ≤ 0.003 mm/500 mm
- Habisan gelendong roda pengisar: ≤ 0.001 mm
- Habisan gelendong kepala kerja: ≤ 0.002 mm
Penilaian Kestabilan Terma
Hanyutan terma adalah sumber utama ralat dimensi dalam pengisaran CNC. Jalankan mesin pada suhu operasi sekurang-kurangnya 60–90 minit sebelum mengambil ukuran ketepatan. Ukur anjakan haba pada gelendong pengisar menggunakan sensor kapasitif pada selang 15 minit. Mesin yang stabil harus dipamerkan kurang daripada 0.003 mm hanyutan haba selepas memanaskan badan.
Pengukur Pada Mesin: Kawalan Ketepatan Masa Nyata
moden Pengisar aci engkol CNCs menyepadukan sistem pengukur dalam proses yang mengukur diameter bahan kerja secara berterusan semasa mengisar. Gelung maklum balas aktif ini adalah kaedah paling langsung untuk mengawal ketepatan dimensi.
Untuk menilai keberkesanan tolok pada mesin:
- Kisar jurnal ujian kepada diameter nominal dan rekod bacaan tolok pada percikan api.
- Keluarkan bahan kerja dan ukur jurnal yang sama dengan tolok udara atau CMM yang ditentukur.
- Kira perbezaan antara bacaan pada mesin dan ukuran luar talian.
- Ulangi ini merentasi 10 bahagian berturut-turut untuk mewujudkan ralat korelasi tolok.
Tolok dalam proses yang berfungsi dengan baik harus dikaitkan dengan hasil CMM di dalamnya ±0.001 mm . Penyimpangan di luar ini menunjukkan kehausan tolok, masalah pemasangan atau pencemaran bahan pendingin.
Pemeriksaan Pasca Proses dengan CMM dan Penguji Kebulatan
Pengukuran luar mesin menyediakan data yang paling objektif untuk penilaian ketepatan. Dua instrumen sangat diperlukan:
Mesin Pengukur Selaras (CMM)
Pemeriksaan CMM menangkap diameter, silinder dan ketepatan lontaran. Untuk penilaian aci engkol, kuar pengimbasan adalah lebih baik daripada kuar pencetus sentuhan kerana ia mengumpul ratusan mata setiap jurnal, memberikan data statistik yang mantap. Ukur sekurang-kurangnya 3 keratan rentas setiap jurnal (kedua-dua hujung dan tengah) menggunakan sekurang-kurangnya 36 mata setiap keratan rentas .
Penguji Kebulatan/Borang
Penguji kebulatan khusus (jenis Taylor Hobson atau yang setara) memberikan resolusi yang jauh lebih tinggi untuk kebulatan dan kegelombang permukaan berbanding CMM. Ia menggunakan gelendong ketepatan dengan ketidakpastian sudut di bawah 0.01 saat lengkok . Instrumen ini penting untuk menilai:
- Ralat kebulatan mengikut ISO 12181
- Lobing (ralat harmonik nombor ganjil disebabkan oleh lekapan tanpa pusat)
- Kegelisahan (ralat frekuensi pertengahan ruang yang dikaitkan dengan perbualan roda)
Ujian Kebolehulangan: Pendekatan R&R dan SPC Gauge
Kebolehulangan bukan hanya tentang satu bahagian yang baik — ia adalah tentang keluaran yang konsisten merentasi jangka pengeluaran . Dua kaedah berstruktur menentukan keupayaan ini:
Kebolehulangan dan Pengeluaran Tolok (Tolok R&R)
Kajian ini mengasingkan variasi sistem pengukuran daripada variasi bahagian sebenar. Prosedur:
- Pilih 10 jurnal aci engkol yang merangkumi julat diameter yang dijangkakan.
- Minta 2–3 pengendali setiap satu mengukur kesemua 10 bahagian, 3 kali setiap satu, dalam susunan rawak.
- Kira %GRR = (Tolok R&R variasi / Jumlah variasi) × 100.
Kriteria penerimaan: %GRR ≤ 10% adalah sangat baik; 10–30% adalah marginal; melebihi 30% memerlukan tindakan pembetulan sebelum data pengeluaran dipercayai.
Kawalan Proses Statistik (SPC) dan Keupayaan Proses
Kisar sekurang-kurangnya 25–30 aci engkol berturut-turut di bawah keadaan terkawal dan merekodkan diameter jurnal utama bagi setiap bahagian. Plot data pada carta kawalan X-bar dan R, kemudian hitung:
- Cp (Keupayaan Proses): Langkah-langkah tersebar relatif kepada toleransi. Cp Sasaran ≥ 1.67.
- Cpk (Indeks Keupayaan Proses): Akaun untuk pemusatan proses. Cpk Sasaran ≥ 1.33 untuk pengeluaran standard; ≥ 1.67 untuk jurnal kritikal.
- Sisihan Piawai (σ): Hendaklah di bawah 1/6 daripada toleransi dua hala.
Ringkasan Penilaian: Metrik dan Ambang Penerimaan
| Parameter | Kaedah Pengukuran | Ambang Penerimaan |
|---|---|---|
| Diameter Jurnal | CMM / Tolok Udara | ±0.002 mm |
| Kebulatan | Kebulatan Tester | ≤ 0.001 mm |
| silinder | Pengimbasan CMM | ≤ 0.002 mm |
| Kekasaran Permukaan Ra | Hubungi Profilometer | ≤ 0.4 µm |
| Ketepatan Lemparan Pin | CMM | ≤ 0.005 mm |
| Kedudukan Pin Sudut | Pengekod CMM / Rotary | ≤ ±0.05° |
| Keupayaan Proses (Cpk) | Analisis SPC | ≥ 1.33 |
| Tolok R&R (%) | Kajian R&R Tolok | ≤ 10% |
| Korelasi Tolok Pada Mesin | lwn. CMM Luar Talian | ± 0.001 mm |
Sumber Biasa Kehilangan Ketepatan dan Cara Mengenalpastinya
Apabila keputusan penilaian berada di luar ambang di atas, punca utama mesti dikesan secara sistematik. Sumber ketepatan terdegradasi yang paling biasa dalam Pengisar aci engkol CNCs termasuk:
- Ketidakseimbangan roda atau kesilapan berpakaian: Menyebabkan tanda sembang kelihatan dalam profil kebulatan sebagai lobing frekuensi tinggi. Penyelesaian: mengimbangi semula roda dan berpakaian semula dengan plumbum yang lebih halus.
- Kehausan galas kepala kerja atau stok ekor: Dipaparkan sebagai habisan meningkat pada bahan kerja berputar. Boleh dikesan dengan penunjuk dail ketepatan pada hidung gelendong.
- Pertumbuhan terma semasa pengeluaran lama berjalan: Dikenal pasti melalui aliran data CMM dari semasa ke semasa — jika diameter beransur-ansur hanyut dalam satu arah, pampasan terma atau kitaran pemanasan diperlukan.
- Ketidakkonsistenan lekapan atau pengapit: Keputusan dalam variasi sebahagian ke bahagian dalam ketepatan lontaran. Semak dengan daya pengapit yang konsisten menggunakan sepana tork dan ulangi pengukuran.
- Ralat interpolasi pengawal CNC: Dimanifestasikan sebagai ralat kedudukan sudut dalam jurnal pin. Sahkan dengan menyemak tetapan pengekod paksi C dan tetapan pampasan tindak balas.
Mewujudkan Jadual Penilaian Semula Berkala
Kelayakan sekali sahaja tidak mencukupi untuk jaminan pengeluaran jangka panjang. Penilaian ketepatan hendaklah mengikut jadual berperingkat:
- Setiap peralihan pengeluaran: Sahkan korelasi tolok dalam proses menggunakan tolok gelang induk rujukan. Semak bahagian pertama dan terakhir larian dengan CMM.
- Mingguan: Jalankan sampel SPC 10 bahagian dan kira semula Cpk. Periksa keadaan roda dan kehausan alatan pembalut.
- Bulanan: Menjalankan audit ketepatan geometri penuh menggunakan interferometer laser dan ujian bar bola.
- Setiap tahun atau selepas penyelenggaraan besar: Kelayakan semula mesin penuh termasuk kestabilan terma, pelarian gelendong, dan kajian R&R Tolok.
Analisis trend daripada semakan berkala ini membolehkan penyelenggaraan proaktif sebelum ketepatan merosot di bawah spesifikasi — mengurangkan kadar sekerap dan masa henti yang tidak dirancang dengan ketara.


