 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggeris)


 En
Jawapan Langsung
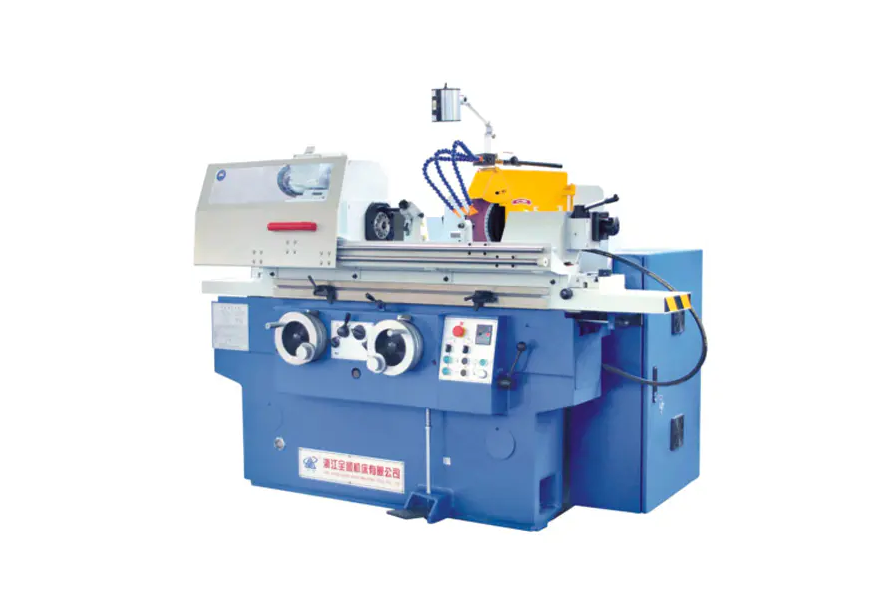
A mesin pengisar berfungsi dengan memutar roda yang melelas pada kelajuan tinggi terhadap bahan kerja untuk mengeluarkan bahan melalui lelasan, membentuk permukaan kepada had terima dimensi yang tepat. Butiran kasar roda bertindak sebagai beribu-ribu tepi pemotong mikro, masing-masing mencukur serpihan kecil bahan dengan setiap hantaran.
Mekanisme Teras
Fizik Di Sebalik Penyingkiran Bahan
Pada asasnya, mesin pengisar menukar tenaga putaran kepada tindakan pemotongan yang kasar. Roda pengisar berputar pada kelajuan permukaan biasanya antara 20 dan 45 m/s , menekan bahan kerja dengan daya terkawal. Setiap butiran kasar — biasanya aluminium oksida, silikon karbida, atau boron nitrida (CBN) padu — bertindak sebagai alat pemotong satu titik yang beroperasi pada skala mikroskopik.
Apabila butiran menyentuh bahan kerja, tiga perkara berlaku mengikut urutan:
- Ubah bentuk elastik — bijirin memampatkan permukaan sebelum pemotongan bermula
- Pembajakan plastik - bahan ditolak ke tepi, membentuk rabung
- Pembentukan cip — bijirin memotong cip mikro yang bebas daripada bahan asas
Proses ini berulang berjuta-juta kali seminit merentasi seluruh muka roda, menghasilkan ciri pengisaran kemasan licin yang terkenal. Nilai kekasaran permukaan Ra 0.1 hingga 1.6 mikrometer dicapai secara rutin — lebih halus daripada sebarang operasi memusing atau mengisar.
45 m/s
Kelajuan permukaan roda maks biasa
Ra 0.1 μm
Kekasaran permukaan yang boleh dicapai
0.001 mm
Julat toleransi dimensi
Anatomi
Komponen Utama dan Perkara yang Mereka Lakukan
Roda Pengisar
Alat pemotong. Terdiri daripada butiran kasar yang diikat bersama (ikatan vitrified, resinoid, atau getah). Gred roda (kekerasan) dan struktur (jarak butiran) dipilih berdasarkan keperluan bahan dan kemasan.
Kepala Roda / Spindle
Menempatkan motor gelendong dan galas yang memutarkan roda. Ketegaran gelendong adalah kritikal — walaupun 0.001 mm habis menyebabkan tanda sembang pada permukaan siap.
Meja kerja
Memegang dan melintasi bahan kerja. Pada pengisar permukaan, meja berbalas-balas (bolak-balik) atau berputar. Pada pengisar silinder, meja melintasi sepanjang paksi Z manakala bahan kerja berputar.
almari pakaian
Alat berujung berlian yang secara berkala mengasah semula roda pengisar dengan memecahkan butiran yang tumpul dan memulihkan geometri roda. Tanpa pembalut, kecekapan pengisaran menurun secara mendadak dan kualiti permukaan merosot.
Sistem Penyejuk
Menghantar cecair pemotongan (minyak larut air atau penyejuk sintetik) pada kadar aliran 20 hingga 100 L/min ke zon pengisaran. Bahan penyejuk mengurangkan haba (suhu dalam zon pengisaran boleh melebihi 1000 degC secara tempatan), mengepam swarf, dan melincirkan potongan.
Mekanisme Suapan
Mengawal kedalaman roda melibatkan bahan kerja (infeed / kedalaman potongan). Mekanisme suapan ketepatan menyelesaikan kepada kenaikan 0.001 mm, membolehkan penyingkiran bahan mikro yang membezakan pengisaran daripada proses pemotongan yang lebih kasar.
Jenis Mesin
Jenis Utama dan Prinsip Kerjanya
Geometri yang berbeza memerlukan konfigurasi mesin yang berbeza secara asasnya. Di bawah ialah empat jenis yang paling biasa digunakan dalam pengeluaran perindustrian:
| Jenis Mesin | Pergerakan Bahan Kerja | Pergerakan Roda | Toleransi Biasa | Permohonan Biasa |
| Pengisar Permukaan | Meja salingan atau berputar | Berpusing, suapan turun setiap pas | /- 0.005 mm | Plat rata, acuan, perkakas |
| Pengisar Silinder | Berpusing antara pusat | Berputar, melintasi paksi | /- 0.002 mm | Aci, pin, gulung |
| Pengisar Tanpa Pusat | Makan melalui roda pengawal selia | Roda pengatur roda pengisaran | /- 0.001 mm | Bar, tiub, bahagian volum tinggi |
| Pengisar Dalaman | Berpusing (atau dipegang pegun) | Roda kecil berputar di dalam lubang | /- 0.003 mm | Perlumbaan galas, silinder hidraulik |
Menyelam dalam
Cara Pengisaran Tanpa Pusat Mencapai Penghasilan Luar Biasa
Pengisaran tanpa pusat ialah bentuk pengisaran silinder yang paling produktif kerana ia menghilangkan lekapan bahagian sepenuhnya. Bahan kerja terletak pada bilah antara dua roda:
- Roda pengisar (besar, berkelajuan tinggi) melakukan pemotongan sebenar pada kelajuan sehingga 60 m/s
- Roda pengawal selia (lebih kecil, condong 1 hingga 6 darjah) mengawal kelajuan putaran bahagian dan kadar suapan paksi
Dengan mencondongkan roda pengawal selia, bahagian itu diputar serentak dan ditolak melalui mesin secara paksi — kaedah yang dipanggil pengisaran "melalui suapan". Pengisar tanpa pusat pengeluaran boleh memproses lebih daripada 1,000 bahagian silinder kecil sejam tanpa operator memuat/memunggah antara bahagian.
Ini menjadikan pengisaran tanpa pusat proses standard untuk komponen volum tinggi seperti batang injap automotif (toleransi /- 0.003 mm pada diameter 6 mm) dan penggelek galas.
Kawalan Proses
Parameter Kritikal Yang Mentadbir Prestasi Pengisaran
Hasil pengisaran ditentukan oleh empat pembolehubah proses yang berinteraksi. Kesalahan salah satu daripadanya menyebabkan sama ada kemasan permukaan yang buruk, ralat dimensi atau kerosakan terma (terbakar).
Kelajuan Roda (vs)
Kelajuan roda yang lebih tinggi bermakna setiap butir mengeluarkan cip yang lebih nipis, mengurangkan daya pemotongan dan menambah baik kemasan — tetapi meningkatkan penjanaan haba. Roda CBN beroperasi pada 80 hingga 120 m/s dalam pengisaran berkelajuan tinggi (HSG) atas sebab ini.
Kelajuan Bahan Kerja (Vw)
Pergerakan bahan kerja yang lebih pantas meningkatkan kadar penyingkiran bahan (MRR) tetapi meningkatkan beban cip. Nisbah kelajuan Vs/Vw biasanya berjulat dari 60:1 hingga 120:1 dalam aplikasi pengisaran ketepatan.
Kedalaman Potong (ae)
Hantaran kasar boleh menggunakan ae = 0.05 mm; pas penamat menggunakan 0.002 hingga 0.005 mm. Hantaran percikan keluar (sifar suapan) pada penghujung kitaran membenarkan pesongan mesin kembali, meningkatkan ketepatan dimensi.
Kadar Penyingkiran Bahan Khusus (S'w)
Dinyatakan dalam mm3/mm/s, ini ialah metrik produktiviti yang mengawal. Pengisar CNC moden mengoptimumkan Q'w dalam masa nyata menggunakan pemantauan kuasa untuk kekal berhampiran ambang terbakar tanpa melepasinya.
Cabaran Bersama
Kerosakan Terma: Risiko Setiap Operasi Pengisaran Mesti Diurus
Pengisaran menghasilkan haba setempat yang sengit — sehingga 1,500 degC pada zon sentuhan bahan kerja butiran dalam kes yang melampau — bertahan hanya mikrosaat setiap sentuhan bijian. Jika haba tidak dapat hilang dengan cepat, ia menyebabkan:
- Mengisar terbakar — pengoksidaan permukaan, kelihatan sebagai perubahan warna biru/coklat, menunjukkan perubahan mikrostruktur
- Tekanan tegangan sisa — yang secara mendadak mengurangkan hayat keletihan komponen keluli yang dikeraskan
- Permukaan mengeras atau melembutkan semula — mengubah profil kekerasan yang direka bentuk untuk dicapai oleh rawatan haba
Mencegah kerosakan haba memerlukan gabungan aplikasi penyejuk yang agresif (muncung tekanan tinggi pada 50 hingga 80 bar dalam sesetengah aplikasi aeroangkasa), pemilihan roda yang betul (struktur terbuka untuk pemotongan bebas), dan kadar penyingkiran bahan konservatif dalam pas penamat.
Analisis hingar Barkhausen dan pembelauan sinar-X digunakan dalam industri kritikal kualiti (bearing, aeroangkasa) untuk mengesahkan secara tidak merosakkan bahawa permukaan tanah bebas daripada tekanan tegangan sisa selepas pemesinan.
Panduan Pemilihan
Memilih Pelelas yang Tepat untuk Bahan
Pemilihan roda ialah tuil tunggal terbesar pada kedua-dua produktiviti dan kualiti permukaan. Pelelas yang salah bukan sahaja berprestasi rendah — ia boleh membakar atau memecahkan bahan kerja.
| Jenis Pelelas | Terbaik Untuk | Elakkan Hidup | Kos Relatif |
| Aluminium Oksida (Al2O3) | Keluli, keluli berkelajuan tinggi, logam ferus | Karbida, seramik | rendah |
| Silikon Karbida (SiC) | Besi tuang, bukan ferus, seramik, batu | Keluli yang dikeraskan (bertindak balas secara kimia) | rendah-Medium |
| Cubic Boron Nitride (CBN) | Keluli dikeraskan (melebihi 45 HRC), aloi super | Keluli lembut, aluminium | tinggi |
| Berlian | Karbida, seramik, glass, composites | Keluli (penyebaran karbon menyebabkan haus pantas) | Sangat Tinggi |
Teknologi Moden
Bagaimana Kawalan CNC Telah Mengubah Ketepatan Pengisaran
Mesin pengisar CNC moden menyepadukan maklum balas gelung tertutup yang tidak dapat dipadankan oleh mesin konvensional. Teknologi utama termasuk:
- Pengukuran dalam proses — probe udara atau sentuhan mengukur diameter bahan kerja semasa pengisaran aktif, melaraskan suapan secara automatik untuk mencapai dimensi sasaran dalam 0.001 mm
- Penderia pelepasan akustik — mengesan isyarat frekuensi tinggi apabila roda mula-mula menyentuh bahan kerja atau almari pakaian, menghapuskan masa pengisaran udara dan mengesan kerosakan roda
- Kawalan kadar suapan adaptif — pemantauan kuasa gelendong menyuap kembali data ke CNC untuk mengekalkan kadar penyingkiran bahan yang berterusan apabila roda haus
- Pengimbangan roda automatik — pengimbang dinamik di dalam bebibir roda membetulkan ketidakseimbangan dalam masa nyata, mengurangkan getaran di bawah 1 g pada kelajuan operasi
Pengisar silinder CNC moden boleh melengkapkan kitaran pengisaran aci dalam masa kurang daripada 90 saat dengan nilai Cpk melebihi 1.67 — keupayaan proses yang tidak boleh didekati oleh pengisaran manual mod kelompok.
Bimbingan Praktikal
Perkara yang Perlu Diperiksa Operator Sebelum Setiap Larian Pengisaran
Malah mesin terbaik menghasilkan sekerap jika pemeriksaan pra-operasi dilangkau. Senarai semak berikut merangkumi item berimpak tertinggi:
- Laksanakan a ujian cincin pada roda pengisaran - nada logam yang jelas menunjukkan tiada keretakan; dentuman yang membosankan bermakna roda mesti dibuang
- Sahkan roda Penilaian RPM melebihi kelajuan maksimum gelendong dengan margin keselamatan sekurang-kurangnya 25%
- Periksa penyejuk kepekatan dan kadar aliran sebelum dimulakan — penyejuk terdegradasi menyebabkan terbakar walaupun pada parameter konservatif
- Berpakaian roda pada permulaan setiap kerja baharu atau selepas lebih daripada 30 minit masa terbiar untuk memulihkan ketajaman pemotongan
- Sahkan bahan kerja ketegaran lekapan — bahan kerja yang bergetar menyebabkan tanda sembang pada frekuensi 500 hingga 2,000 Hz, merosakkan kemasan permukaan
- Periksa pelindung percikan dan pelindung roda — percikan api pengisaran boleh bergerak sejauh 3 hingga 5 meter, dan serpihan roda pada kelajuan operasi adalah projektil maut


