 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggeris)


 En
Apa Itu a Mesin Pengisar Silinder CNC
Mesin pengisar silinder CNC ialah alat pemotong logam yang mengeluarkan lapisan nipis bahan dari permukaan luar atau dalam bahan kerja bulat menggunakan roda pelelas berputar, manakala bahagian itu sendiri berputar di antara pusat atau dalam chuck. Huruf CNC bermaksud kawalan berangka komputer, bermakna kepala roda, meja kerja dan paksi suapan semuanya bergerak di bawah arahan program dan bukannya roda tangan manual. Hasilnya ialah aci, penggelek, pin atau gelendong dengan toleransi diameter yang boleh mencapai paras mikron satu digit dan kemasan permukaan yang jauh lebih licin daripada yang boleh dihasilkan oleh pusingan atau pengilangan sendiri.
Dari segi praktikal, mesin ini adalah stesen penamat yang datang selepas pusingan atau pengerasan. Aci mula-mula dikasarkan pada mesin pelarik, kemudian dipanaskan untuk menaikkan kekerasannya, dan akhirnya dihantar ke Mesin pengisar silinder CNC untuk mengembalikan diameter dan kebulatan dalam nombor ketat yang diperlukan oleh lukisan. Jurnal aci engkol automotif, rod silinder hidraulik, gelendong alat mesin, dan tempat duduk galas adalah kerja mengisar hampir setiap kali kerana pusingan sahaja tidak dapat menahan kebulatan atau kemasan permukaan yang diperlukan oleh bahagian ini setelah ia dikeraskan.
Bagaimana Proses Pengisaran Berfungsi Di Dalam Mesin
Empat gerakan berjalan pada masa yang sama apabila kitaran bermula, dan memahaminya menerangkan mengapa mesin boleh menahan toleransi yang begitu halus.
1
Putaran roda - gelendong roda pengisar berputar pada kelajuan persisian tetap, biasanya antara 35 dan 45 meter sesaat pada mesin yang diliputi kemudian dalam artikel ini, jadi butiran kasar dipotong pada kadar tetap tanpa mengira diameter bahan kerja.
2
Putaran benda kerja - bahagian itu berputar perlahan di antara pusat atau dalam chuck headstock, biasanya beberapa puluh hingga beberapa ratus pusingan seminit, jadi setiap titik di permukaan melepasi roda berulang kali.
3
Melintasi meja - meja kerja menggelongsor bahagian ke belakang dan ke belakang sepanjang muka roda untuk aci panjang, atau kekal tetap untuk terjunan mengisar bahu atau alur pendek dalam satu laluan.
4
Kawalan suapan - skru bebola yang dipacu servo menolak kepala roda ke arah bahagian dalam langkah sekecil 0.001mm, yang membolehkan mesin CNC memegang diameter yang tidak boleh diulang dengan pasti oleh pengisar manual.
Hantaran penamat biasanya mengikuti hantaran kasar pada kadar suapan yang lebih berat, kemudian peringkat percikan api di mana roda membuat beberapa hantaran pada suapan tambahan sifar untuk membiarkan mesin kembali mendap dan mengeluarkan sebarang stok yang tinggal. Penjujukan ini ditulis sekali ke dalam program CNC dan diulang pada setiap bahagian, itulah sebabnya kumpulan pengisaran aci yang sama kekal jauh lebih konsisten daripada bahagian yang dimesin dengan tangan.
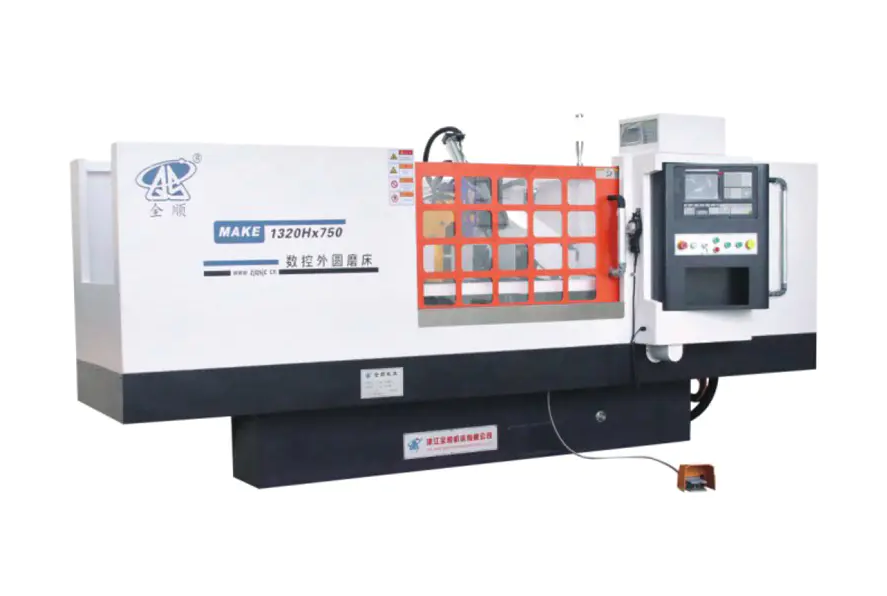
Komponen Struktur Utama dan Mengapa Ia Penting
Lima subsistem menentukan ketepatan dan ketahanan mesin pengisar selama bertahun-tahun pengeluaran. Pembeli yang membandingkan mesin harus melihat setiap satu secara berasingan dan bukannya menilai mesin hanya dengan tanda harganya.
Casting Katil dan Asas
Katil adalah struktur besi tuang sekeping yang sudah tua dan dihilangkan tekanan sebelum pemesinan akhir, jadi ia tidak meledingkan kerana ia menyerap daya pemotongan dan perubahan suhu bengkel selama bertahun-tahun digunakan. Tuangan yang lebih berat dan bergaris dengan baik melembapkan getaran dengan lebih baik, dan getaran adalah musuh terbesar bagi kemasan permukaan yang halus.
Spindle Kepala Roda
Spindle membawa roda pengisar dan boleh menggunakan sama ada galas bergolek atau galas filem minyak hidrodinamik dan hidrostatik. Spindle filem minyak berjalan lebih sejuk di bawah pemotongan berat yang berterusan dan mengekalkan ketepatan putaran lebih lama, itulah sebabnya model ketepatan yang lebih tinggi dalam jadual perbandingan di bawah memetik kelajuan roda yang dirangsang sebanyak 45 meter sesaat pada pilihan spindle tekanan dinamik dan statik.
Garis Panduan Linear dan Skru Bola
Pemandu linear ketepatan yang dipasangkan dengan skru bebola pra-muat yang digerakkan oleh motor servo nilai mutlak mengeluarkan tindak balas yang melanda reka bentuk laluan gelongsor yang lebih lama, memberikan langkah suapan boleh atur cara minimum sekitar 0.001mm pada mesin yang dirujuk dalam artikel ini.
Headstock dan Tailstock
Ketinggian tengah secara langsung mengehadkan diameter terbesar yang boleh diputarkan oleh aci tanpa mengenai katil, itulah sebabnya pengeluar menyebut ketinggian tengah sebagai angka spesifikasi teras dan bukannya difikirkan semula. Quill tailstock menggunakan tekanan tengah yang stabil supaya aci langsing yang panjang tidak berbual atau bengkok di bawah daya pengisaran.
Kawalan CNC dan Perisian Perbualan
Antara muka pengisaran perbualan membolehkan pengendali memasukkan diameter sasaran, panjang dan jumlah penyingkiran stok pada isian skrin kosong daripada menulis kod G dengan tangan, yang memendekkan masa persediaan untuk kedai yang menjalankan banyak kelompok kecil yang berbeza dan bukannya satu bahagian berulang selama berbulan-bulan pada satu masa.
Perbandingan Spesifikasi Siri MK dan MAK
Jadual di bawah membariskan tujuh konfigurasi biasa daripada barisan produk siri MK dan MAK yang berfungsi supaya nombor boleh dibandingkan sebelah menyebelah dan bukannya membaca satu helaian data pada satu masa. Semua angka adalah parameter teknikal yang dinyatakan pengeluar untuk setiap model.
| Model | Diameter menjadi Tanah | Panjang Maks untuk Dikisar | Ketinggian Pusat | Saiz Roda O.D. x W x I.D. | Jumlah Kuasa Motor |
|---|---|---|---|---|---|
| MK1350B | Max 500mm | 1500 / 2000 / 3000 / 4000mm | 270mm | Phi750x75xPhi305mm | 20.63kW |
| MK1332B | Phi8 hingga Phi320mm | 500 / 1000 / 1500 / 2000 / 3000mm | 180mm | Phi600x75xPhi305mm | 21.475 hingga 33.075kW |
| MKE1332B | Phi8 hingga Phi320mm | 500 / 1000 / 1500 / 2000 / 3000mm | 180mm | Phi600x75xPhi305mm | 21.475 hingga 33.075kW |
| MAK1320H | Phi8 hingga Phi200mm | 500 / 750mm | 135mm | Phi500x50xPhi203mm | 10.825kW |
| MAKE1320H | Phi8 hingga Phi200mm | 500 / 750mm | 135mm | Phi500x50xPhi203mm | 10.825kW |
| MK1320H | Phi8 hingga Phi200mm | 500 / 800mm | 135mm | Phi400x50xPhi203mm | 10.825kW |
| MKE1320H | Phi8 hingga Phi200mm | 500 / 800mm | 135mm | Phi400x50xPhi203mm | 10.825kW |
Kelajuan persisian roda terletak pada 38 meter sesaat merentasi keseluruhan julat , meningkat kepada 45 meter sesaat apabila gelendong tekanan dinamik dan statik dipasang, dan skala berat bahan kerja maksimum dari 50kg pada siri H padat sehingga 1000kg pada MK1350B. Membaca jadual ini bersama lukisan bahagian di hadapan anda ialah cara terpantas untuk menyenarai pendek model, kerana julat diameter dan antara panjang pusat menolak kebanyakan pilihan sebelum kuasa atau jenis gelendong pernah dibuat.
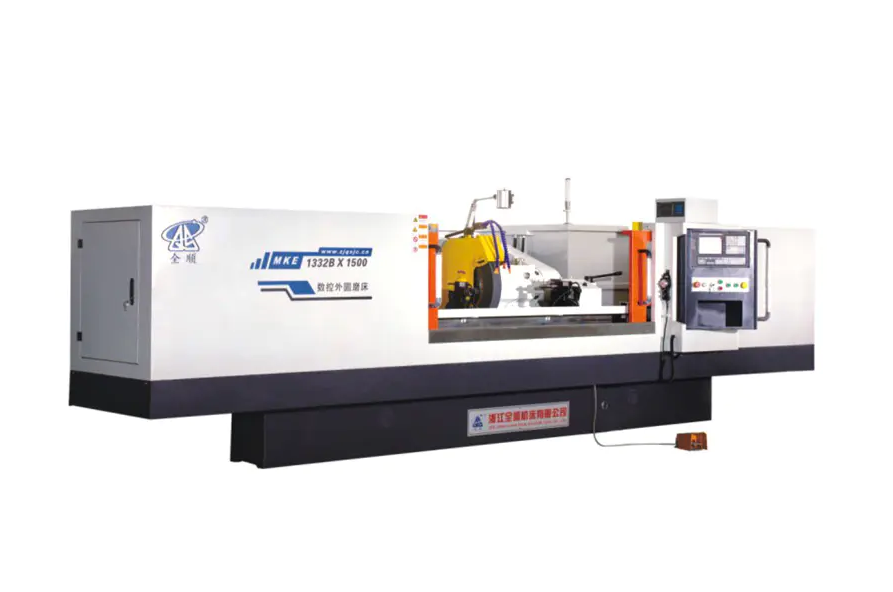
Memadankan Model dengan Saiz Bahan Kerja Anda dan Kelantangan Kelompok
Tiga soalan menyempitkan tujuh baris model kepada satu atau dua pilihan yang realistik sebelum petikan diminta.
- Apakah diameter terbesar dan panjang terpanjang dalam keluarga bahagian. Kedai mengisar pin kecil dan aci pendek di bawah diameter 200mm dan panjang 800mm sesuai dengan selesa pada MK1320H, MKE1320H, MAK1320H atau MAKE1320H, manakala aci sehingga diameter 320mm dan panggilan panjang 3000mm untuk apa-apa sahaja diameter MK1332B atau MKE13mm 4000mm panjang memerlukan MK1350B.
- Betapa berat bahagian tunggal yang paling berat. Ketinggian tengah dan kapasiti beban galas kedua-duanya menjejaki berat bahan kerja, jadi kosong aci engkol 900kg tidak mempunyai urusan untuk dimuatkan ke mesin yang diberi nilai 150kg, walaupun diameternya sesuai secara teknikal.
- Adakah penyingkiran stok ringan dan berulang, atau berat dan tidak konsisten. Kosong yang ditempa atau dibuang dengan stok tidak sekata mendapat manfaat daripada kuasa motor tambahan dan diameter roda yang lebih besar bagi MK1332B dan MK1350B, manakala stok bar pra-putar dengan elaun pengisaran yang kecil dan sekata berfungsi dengan cekap pada mesin siri H kuasa rendah.
Peraturan mudah yang digunakan oleh ramai perancang kedai adalah untuk mensaiz mesin kepada bahagian terbesar yang dijangkakan dalam tempoh tiga hingga lima tahun akan datang dan bukannya bahagian yang ada di hadapan mereka hari ini, kerana mesin pengisar ialah aset hayat perkhidmatan yang panjang dan menaik taraf ketinggian pusat atau panjang katil kemudiannya jarang praktikal.
Industri dan Alat Ganti yang Bergantung pada Peralatan Ini
Pengisaran silinder muncul di mana-mana bahagian bulat mesti mengawan dengan bahagian bulat yang lain mengikut kesesuaian toleransi yang ketat, jadi senarai aplikasi menjangkau jauh melebihi satu industri tunggal.
| industri | Bahagian Biasa Tanah | Sasaran Toleransi Biasa |
|---|---|---|
| Bahagian automotif dan enjin | Jurnal aci engkol dan camshaft, aci kotak gear, pin omboh | 0.005mm hingga 0.01mm |
| Komponen hidraulik dan pneumatik | Rod silinder, pelocok, kili injap | 0.005mm hingga 0.02mm |
| Pembuatan galas | Perlumbaan galas dalam dan luar, roller pin | 0.002mm hingga 0.008mm |
| Bangunan alat mesin | Spindle, skru plumbum ketepatan, aci pemandu | 0.003mm hingga 0.01mm |
| Mesin tekstil dan percetakan | Penggelek, aci pemacu, silinder percetakan | 0.01mm hingga 0.02mm |
Kerja roll dan silinder panjang, seperti penggelek pencetakan atau aci pemacu tekstil, adalah tepat kategori yang mendorong kedai ke arah pilihan katil yang lebih panjang dalam julat MK1332B dan MK1350B, kerana panjang katil antara pusat dan bukannya diameter biasanya merupakan spesifikasi yang mengehadkan untuk bahagian ini.
Pemilihan Roda Pengisaran dan Parameter Pemotongan
Pilihan roda mempengaruhi kemasan permukaan dan masa kitaran sama seperti yang dilakukan oleh mesin itu sendiri, jadi memasangkan pelelas yang betul dengan kadar suapan yang betul adalah penting sama seperti memilih model yang betul.
Jenis Pelelas mengikut Bahan
- Roda aluminium oksida sesuai dengan aci keluli karbon dan keluli aloi, meliputi sebahagian besar kerja pengisaran automotif dan kejuruteraan am.
- Roda boron nitrida padu sesuai dengan keluli keras melebihi 55 HRC dan tahan bentuknya jauh lebih lama daripada pelelas konvensional pada pengeluaran berulang.
- Roda silikon karbida sesuai dengan besi tuang, gangsa dan bahan bukan ferus atau rapuh lain di mana aluminium oksida akan berkilat dengan cepat.
Parameter Pemotongan Biasa
Pas pengisaran kasar biasanya mengeluarkan 0.02mm hingga 0.05mm stok jejari setiap hantaran pada kelajuan meja yang sesuai dengan lebar roda, diikuti dengan hantaran penamat pada 0.005mm hingga 0.01mm setiap hantaran, dan percikan keluar peringkat dua hingga empat pas dengan sifar suapan tambahan. Aliran penyejuk, biasanya cecair pengisar larut air, perlu mencapai zon sentuhan roda dan bahagian secara berterusan, kerana pembentukan haba di kawasan sentuhan kecil inilah yang menyebabkan pembakaran pengisaran dan tekanan sisa pada bahagian siap.
Penjagaan Harian dan Penyelenggaraan Pencegahan
Tabiat harian yang konsisten mengekalkan mesin pengisar mengekalkan ketepatan penilaiannya selama bertahun-tahun dan bukannya hilang daripada toleransi dalam beberapa bulan.
| Selang waktu | Tugasan |
|---|---|
| Setiap syif | Periksa paras dan aliran penyejuk, lap ke bawah laluan panduan, periksa roda untuk cip atau kaca |
| Mingguan | Pakai roda pengisar, bersihkan penapis penyejuk atau pemisah magnet, periksa tahap minyak pelinciran |
| Bulanan | Periksa suhu larian gelendong, periksa skru bola dan panduan linear untuk permainan, sahkan penjajaran tengah |
| Suku tahunan | Pembersihan tangki penyejuk penuh, periksa tekanan bulu ayam ekor, jalankan pemeriksaan ketepatan geometri dengan bar ujian |
Keadaan penyejuk patut diberi perhatian khusus, kerana penyejuk yang kotor atau kehabisan adalah punca paling biasa bagi kedua-dua kemasan permukaan yang buruk dan haus roda pramatang, namun ia juga merupakan item tunggal yang paling murah dalam senarai ini untuk diperbaiki.
Kecacatan Pengisaran Biasa dan Pembetulan Praktikal
| simptom | Kemungkinan Punca | Cadangan Pembaikan |
|---|---|---|
| Perubahan warna biru atau coklat pada permukaan | Mengisar terbakar daripada haba yang berlebihan | Kurangkan kadar suapan, tingkatkan aliran penyejuk, pakaikan roda |
| Tanda celoteh beralun sepanjang | Ketidakseimbangan gelendong atau sokongan stok ekor yang longgar | Seimbangkan semula roda, periksa tekanan tengah, periksa kehausan galas |
| Diameter tirus sepanjang bahagian panjang | Pusat tidak sejajar atau bulu ekor yang haus | Semak semula penjajaran tengah dengan penunjuk ujian, servis stok ekor |
| Kemasan permukaan yang kelihatan kasar atau kusam | Muka roda berkaca atau dimuatkan | Pakai roda dengan lebih kerap, sahkan gred pelelas sepadan dengan bahan |
Menilai Kos, Output dan Tempoh Bayar Balik
Harga belian hanyalah sebahagian daripada gambar kos pemilikan. Penilaian yang realistik menimbang sekurang-kurangnya empat faktor bersama-sama.
- Masa kitaran setiap bahagian , yang bergantung pada kelajuan roda, saiz langkah suapan dan jumlah proses yang diautomatikkan berbanding dimuatkan secara manual.
- Penggunaan kuasa , di mana jumlah kuasa motor dalam jadual spesifikasi memberikan titik permulaan untuk menganggar kos elektrik setiap syif.
- Bahan habis pakai roda dan penyejuk , skala dengan diameter roda dan cara hantaran kasar yang agresif mengeluarkan stok.
- Kadar skrap dan kerja semula , yang sistem infeed CNC berulang cenderung lebih rendah berbanding dengan pengisaran manual, secara langsung meningkatkan daya pemprosesan yang berkesan.
Kedai yang menjalankan campuran bahagian yang sempit pada volum tinggi biasanya memulihkan kos mesin paling cepat melalui keuntungan masa kitaran, manakala kedai yang menjalankan banyak kumpulan kecil berbeza memulihkan kos terutamanya melalui masa persediaan yang dikurangkan daripada pengaturcaraan perbualan dan lebih sedikit bahagian yang dibuang semasa persediaan artikel pertama.
Soalan Lazim
Apakah toleransi yang boleh dicapai oleh mesin pengisar silinder CNC.
Kebanyakan pengisar silinder CNC industri memegang toleransi diameter antara 0.005mm dan 0.02mm dalam pengeluaran biasa, dan mesin yang dipasang dengan gelendong tekanan dinamik dan statik digabungkan dengan pengukur dalam proses boleh mencapai kebolehulangan mikron satu digit pada galas kritikal atau kerja gelendong.
Apakah perbezaan antara penamaan model MK dan MAK.
Dalam keluarga produk ini, awalan MK menandakan konfigurasi pengisaran silinder CNC standard manakala awalan MAK menandakan konfigurasi padat yang dibina untuk aci diameter yang lebih pendek dan lebih kecil, dan tambahan E dalam kod model seperti MKE atau MAKE biasanya menunjukkan pilihan kawalan atau pemacu yang dipertingkatkan pada mesin asas yang sama.
Berapa kerap roda pengisar perlu berpakaian.
Kekerapan pembalut bergantung pada kekerasan bahan dan kadar penyingkiran stok, tetapi titik permulaan praktikal untuk kebanyakan kerja keluli adalah berpakaian sebelum setiap pas penamat pada diameter kritikal dan sekurang-kurangnya sekali setiap syif untuk larian pengeluaran umum, melaraskan lebih awal jika kemasan permukaan atau bunyi kitaran berubah dengan ketara.
Bolehkah satu mesin mengisar kedua-dua aci pendek dan panjang.
Ya, dengan syarat panjang antara pusat berada dalam penarafan katil mesin, itulah sebabnya model seperti MK1332B ditawarkan dalam lima panjang katil berbeza daripada 500mm hingga 3000mm pada mesin asas yang sama, membenarkan kedai memadankan panjang katil dengan julat bahagian biasa tanpa membayar untuk perjalanan yang tidak digunakan.
Apakah had berat bahan kerja yang digunakan untuk model yang lebih kecil.
Siri 1320H padat yang diliputi dalam jadual perbandingan dinilai untuk berat bahan kerja maksimum 50kg, manakala julat pertengahan MK1332B dan MKE1332B meningkat sehingga 150kg, dan MK1350B yang lebih besar dinilai untuk bahagian sehingga 1000kg, jadi pemadanan bahagian berat dengan model yang betul melindungi ketepatan tengah dan hayat galas.
Adakah kelajuan persisian roda yang lebih tinggi sentiasa bermakna masa kitaran lebih cepat.
Tidak langsung. Kelajuan persisian yang lebih tinggi seperti pilihan 45 meter sesaat yang tersedia dengan gelendong tekanan dinamik dan statik terutamanya meningkatkan konsistensi kemasan permukaan dan hayat roda pada kadar penyingkiran stok tertentu, manakala masa kitaran sebenar juga bergantung pada langkah suapan, kelajuan lintasan meja dan jumlah stok yang dikeluarkan oleh hantaran kasar.


